

Farmasötikte parçacık boyutunun küçültülmesi, yalnızca "tozu daha ince hale getirmek" değildir. Bu, çıktısı olan parçacık boyutu dağılımını (PSD), çözünme hızını, karışımın tekdüzeliğini, toz akışını ve birçok molekül için ağızdan biyoyararlanımı belirleyen bir birim işlemdir - ufalama -. Çoğu formülasyon ve proses ekibi için pratik cevap basittir: önce biyofarmasötik ve üretim gereksinimlerinden hedef PSD'yi tanımlayın, ardından bu PSD'yi tekrar tekrar sunabilecek ufalama mekanizmasını ve sınıflandırıcı kesme noktasını seçin. Akışkan enerjili bir jet değirmeni 1 ila 5 mikron civarındaki bir d50'ye ulaşabilir, çekiçli değirmen ise tipik olarak 50 ila 200 mikron arasına iner ve her ikisi de farklı ürünler için doğru cevap olabilir. Mekanizmayı malzeme davranışı yerine alışkanlığa göre seçmek, çoğu ölçek büyütme sorununun başladığı yerdir.
Bir İlaç Ürününde Partikül Boyutunun Azaltılması Aslında Neleri Değiştirir?
Spesifik yüzey alanı parçacık çapıyla ters orantılıdır. Ortalama parçacık boyutunun 200 mikrondan 20 mikrona düşürülmesi, çözünme için mevcut yüzeyi kabaca on kat artırır; 2 mikrona inmek onu kabaca yüz ile çarpıyor. Ufalanmanın hemen hemen her aşağı yönlü etkisi bu tek geometrik olgudan kaynaklanmaktadır.
Noyes-Whitney ilişkisi sonucu açıkça ortaya koymaktadır: çözünme hızı, çözünme ortamına maruz kalan yüzey alanıyla orantılıdır ve sınır tabakası boyunca konsantrasyon gradyanı ile çarpılır. Bir BCS Sınıf II veya Sınıf IV molekülü için bu genellikle emilimi sınırlı bir ürün ile ticari olarak uygun bir ürün arasındaki farktır. Bir d50'yi 100 mikrondan 5 mikrona taşımak, yavaş, tamamlanmamış bir çözünme profilini esas olarak 30 dakika içinde tamamlanan bir profile dönüştürebilir.
Parçacık boyutu aynı zamanda diğer bazı kritik kalite niteliklerini de etkiler:
- İçerik ve karışım tekdüzeliği - parçacık çapının yarıya indirilmesi, birim dozdaki parçacık sayısını kabaca iki katına çıkarır, bu da düşük dozlu bir karışımın göreceli standart sapmasını daraltır.
- Akışkanlık - daha ince tozlar daha yapışkandır, bu nedenle hem durma açısı hem de Carr sıkıştırılabilirlik indeksi bozulur; granülasyon veya daha kaba bir taşıyıcı yardımcı maddeye genellikle ihtiyaç duyulur.
- Sıkıştırma - yayınlanan doğrudan sıkıştırma çalışmaları, parçacık boyutu azaldıkça tablet gözenekliliğinin ve gerilme mukavemetinin arttığını ve bunun da kullanılabilir sıkıştırma kuvveti penceresini kaydırdığını göstermektedir.
- Fiziksel ve kimyasal stabilite - Mikronizasyon, depolama sırasında yeniden kristalleşebilen, hidratlanabilen veya topaklanabilen amorf bölgeler ve taze, yüksek enerjili yüzeyler oluşturur.
Ufalama Mekanizmaları ve Her Birinin Nereye Uyduğu
Mekanizmalar uyguladıkları gerilime göre farklılık gösterir ve gerilim hem ulaşılabilecek inceliği hem de kristal kafese verilen hasarı belirler. Aşağıdaki tablo, her bir mekanizmanın farmasötik ortamda neler sağladığını özetlemektedir.
| Mekanizma | Tipik Ekipman | Pratik Boyut Aralığı | En Uygun | Ana Risk |
|---|---|---|---|---|
| Etki | Çekiçli değirmen, pin diskli değirmen, jet değirmen | 1 ila 200 mikron | Kırılgan kristal API'ler ve yardımcı maddeler | Isı, para cezaları, elek ve rotor aşınması |
| Yıpranma | Titreşimli değirmen, karıştırmalı ortam değirmeni | 1 ila 50 mikron kuru | Sert, aşınmaya dayanıklı malzemeler | Medya ve astar kirliliği |
| Kesme ve sıkıştırma | Silindirli pres, bilyalı değirmen | 10 ila 100 mikron | Kaba ön frezeleme, yüksek tonajlı | Geniş PSD, düşük enerji verimliliği |
| Kesme | Bıçak değirmeni | 100 ila 1000 mikron | Lifli veya elastik yardımcı maddeler | Kırılgan ilaç kristalleri için zayıf uyum |
| Akışkan enerjisi | Akışkan yataklı jet değirmen, spiral jet değirmen | 1 ila 10 mikron | Isıya duyarlı API'ler, dar PSD | Yüksek gaz tüketimi ve maliyeti |
| Islak medya frezeleme | Boncuk değirmeni, ıslak bilyalı değirmen | 0,05 ila 5 mikron | Nanosüspansiyonlar, az çözünen bileşikler | Medya aşınması, aşağı yönde kurutma |
Farmasötik Ölçekte Kullanılan Freze Ekipmanları
Ekipman seçimi mekanizmaya göre yapılır. Uygulamada, aktif farmasötik bileşenler ve yardımcı maddeler üzerinde partikül boyutu küçültme çalışmalarının çoğunu üç aile kapsamaktadır.
Akışkan Enerjisi (Jet) Frezeleme
Jet değirmenler, mekanik ortam ve elek olmadan, yüksek hızlı bir gaz akışı içinde parçacık-parçacık çarpışmasıyla öğütür. Öğütme enerjisi gaz genleşmesinden geldiğinden, süreç büyük ölçüde kendi kendine soğur ve bu da ısıya duyarlı API'lere uygundur. Akışkan yataklı jet değirmenler, öğütme ve iç sınıflandırmayı tek bir gövdede birleştirerek kontrollü üst boyutla 1 ila 5 mikron civarında d50 değerleri verirken, spiral jet değirmenler daha basit ve ucuzdur ancak daha geniş bir yayılmaya izin verir. Gaz tüketimi hem ana işletme maliyeti hem de ana ölçek büyütme değişkenidir.
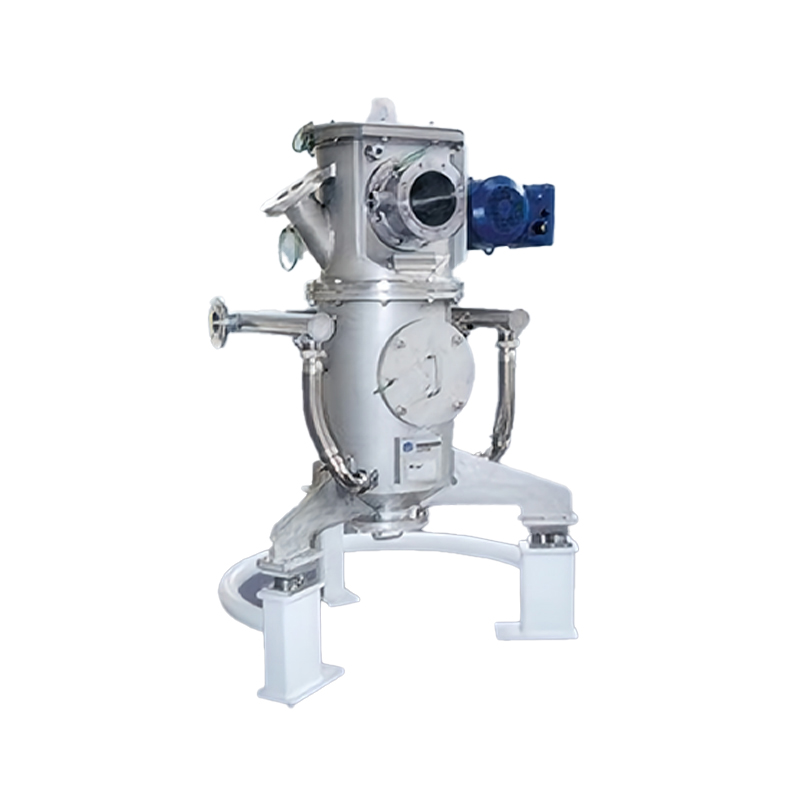 Kuru Ultra İnce Öğütme için Akışkan Yataklı Jet Değirmeni Isıya duyarlı, yüksek saflıkta ve sert malzemeler için uygun, 1 ila 45 μm arasında ayarlanabilir D50 ile ortamsız, düşük sıcaklıkta taşlama sunar. Ürünü Görüntüle →
Mekanik Darbe ve Aşındırma Değirmenleri
Çekiçli değirmenler ve pin diskli değirmenler, tipik olarak 50 ila 200 mikron arasında, kabadan orta seviyeye indirgeme için kullanılan makinelerdir ve bunların elekleri, üst boyutu mekanik olarak ayarlar. Titreşimli değirmenler ve karıştırma ortamlı değirmenler, daha dar bir dağılımla daha ince boyutlara ulaşmak için aşınmayı kullanır. Konuyla ilgili makalemiz titreşimli değirmen çalışma prensibi hem inceliği hem de verimi belirlemek için oda geometrisi, ortam yükü ve genliğin nasıl etkileşime girdiğini açıklıyor.
Sulu ve Medya Frezeleme
Hedef birkaç mikronun altına düştüğünde ıslak boncuklu frezeleme çekici hale gelir: sıvı taşıyıcı tozu, statiği ve yeniden topaklanmayı bastırır ve boncuklu değirmenler rutin olarak 0,1 ila 1 mikrona ulaşır. Takaslar, rota sabitlenmeden önce elementel safsızlık limitlerine göre ölçülmesi gereken, aşağı yöndeki bir kurutma adımı ve ortam aşınmasıdır.
PSD'yi Düzelten Sınıflandırmadır
Bir değirmen yalnızca parçacıkları kırar; bir sınıflandırıcı hangilerinin ayrılacağına karar verir. Kapalı devre bir sistemde değirmen ve hava sınıflandırıcı birlikte boyutlandırılır: kaba malzeme reddedilir ve öğütme bölgesine geri gönderilirken, ince taneler ürün filtresine raporlanır. Genellikle d50 veya d97 olarak ifade edilen kesme noktası rotor hızı, hava akışı ve iç geometri tarafından belirlenir.
 Kuru Mikron Boyutunda Toz Ayırma için Hava Sınıflandırıcı Değişken frekanslı rotor kontrolü ve D50 1–45 μm sınıflandırması sağlar; kapalı devre sistemleri bilyalı, titreşimli veya Raymond değirmenlerle donatır. Ürünü Görüntüle →
Bir değil iki sayı belirtilmelidir. Üst boyut, nihai dozaj formunun çözünme kuyruğunu ve ağız hissini kontrol eder; ince parçacıklar akışı, tozluluğu ve içerik tekdüzeliğini kontrol eder. Keskin bir kesim (d90 ve d10 arasındaki dar oran), stabil bir mikronizasyon hattını sürekli yeniden işleme gerektiren bir hattan ayıran şeydir.
Süreç Değişkenleri ve Yaygın Tuzaklar
Çoğu PSD hatası, kısa bir değişken listesine dayanır. Bunları kontrol ettiğinizde süreç partiler halinde tekrarlanabilir hale gelir.
- Besleme hızı ve kalış süresi: jet değirmenin aşırı beslenmesi PSD'yi kaba kaydırır ve bazı API'lerde amorf içeriği artırır.
- Besleme parçacık boyutu: Değirmenler, tanımlanmış bir besleme penceresi dahilinde en iyi performansı gösterir, bu nedenle değişken bir ön öğütme adımı, değişken bir nihai PSD üretir.
- Sıcaklık ve nem: Isı birikmesi API'yi eritebilir, kurutabilir veya yeniden kristalleştirebilir; nemli hava ise higroskopik tozları topaklaştırabilir.
- Statik yük: Mikronize tozlar yüksek yük taşıyabilir, bu da duvar yapışmasına, filtrenin körlenmesine ve genellikle bir partinin yüzde 5 ila 15'ine ulaşan verim kayıplarına neden olur.
- Kirlenme: medya, astar ve ekran aşınması, elementel safsızlık sınırları içinde kalması gereken metallerin ortaya çıkmasına neden olur.
- Ölçüm yöntemi: lazer kırınımı, elek analizi ve mikroskopi farklı sayılar verir, bu nedenle spesifikasyonda yöntemin ve dağılma koşullarının belirtilmesi gerekir.
Parçacık Boyutu Küçültme Sistemi Nasıl Belirlenir
Bu sıraya göre oluşturulmuş bir spesifikasyon, geliştirme aşamasında daha sonraki pahalı yeniden çalışmaları önler:
- Hedef PSD'yi referans üründen değil, çözünme yönteminden ve biyoyararlanım değerlendirmesinden tanımlayın.
- API'yi karakterize edin: kırılganlık, erime noktası, amorf eğilim, higroskopiklik ve aşındırıcı indeks.
- Mekanizmayı ve ardından ekipman sınıfını seçin - kuru jet, kuru mekanik veya ıslak ortam.
- Sınıflandırıcıyı gereken üst boyuta göre boyutlandırın ve ince tane fraksiyonunun sonraki işlemler için kabul edilebilir olduğunu doğrulayın.
- İlerleme hızı, öğütme basıncı veya rotor hızı ve sınıflandırıcı hızı üzerinde bir deney tasarımı bloğu çalıştırın.
- PSD yöntemini nitelendirin ve ilk mühendislik partisinden önce örnekleme protokolünü kilitleyin.
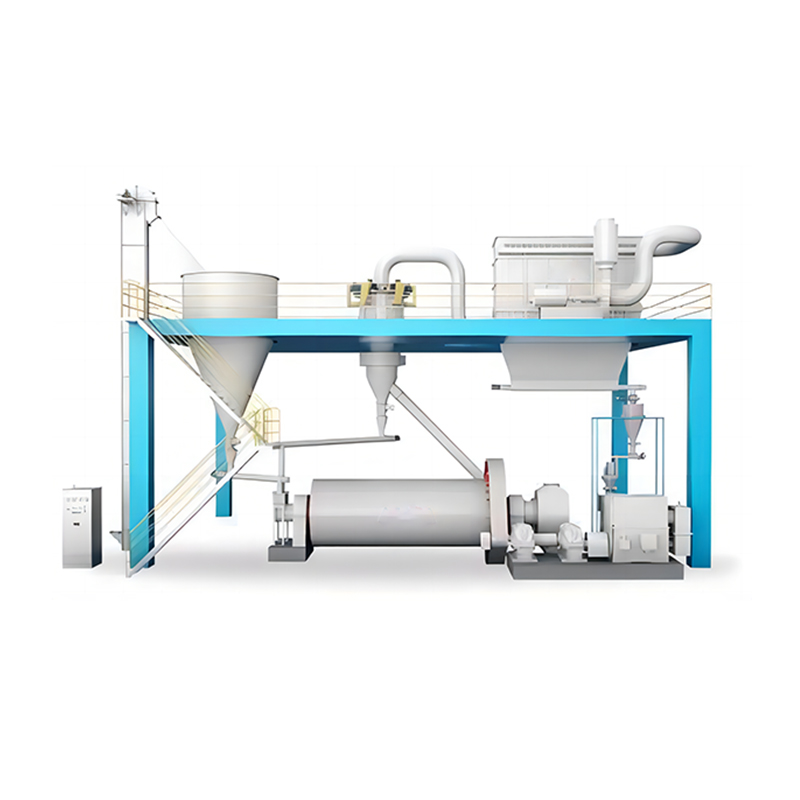 Ultra İnce Tozlar için Bilyalı Değirmen ve Sınıflandırıcı Üretim Hattı Programlanabilir kontrol, çoklu sınıflandırıcılar ve kalsiyum karbonat, cüruf, barit ve kaolin gibi malzemelerle 11–50 ton/saat kişiselleştirilebilir kapalı devre öğütmeyi destekler. Ürünü Görüntüle →
Bir ürünün tek geçişli jet frezeleme yerine yüksek hacimli kapalı devre öğütme gerektirdiği durumlarda, uyumlu bir değirmen ve sınıflandırıcı konfigürasyonu, dolaşımdaki yükü sabit tutar ve hedef eğrinin üretim ölçeğinde tekrarlanabilir olmasını sağlar.
Toz İşleme Deneyiminin Faydasını Gösterdiği Yer
Jiangsu JND Çevre ve Enerji Teknolojileri Co., Ltd., 2002 yılından bu yana Yancheng, Jiangsu'daki merkezinde toz işleme ve çevre ekipmanları üretmektedir. Ürün yelpazemiz, kırma, öğütme, hava sınıflandırması, ultra ince toz hazırlama, kurutma, toz giderme ve baca gazı işlemeyi kapsar; endüstriyel ölçekte tasarlanmış, farmasötik parçacık boyutunun azaltılmasının arkasında yatan aynı birim operasyonlar. Geliştirme çalışmaları, bir eyalet teknoloji araştırma merkezi, Güneydoğu Üniversitesi ve Tongji Üniversitesi dahil üniversitelerle uzun vadeli işbirliği ve ISO 9001, ISO 14001 ve OHSAS 18001 sertifikalı yönetim sistemleri tarafından desteklenmektedir.
Bir frezeleme ve sınıflandırma hattı belirliyorsanız veya tutmayan bir PSD'nin sorunlarını gideriyorsanız mühendislerimiz malzeme verilerinizi ve hedef eğrinizi sizinle birlikte inceleyebilir - malzeme verilerinizi ve hedef PSD'nizi bize gönderin ve pratik bir konfigürasyonla geri döneceğiz.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588