

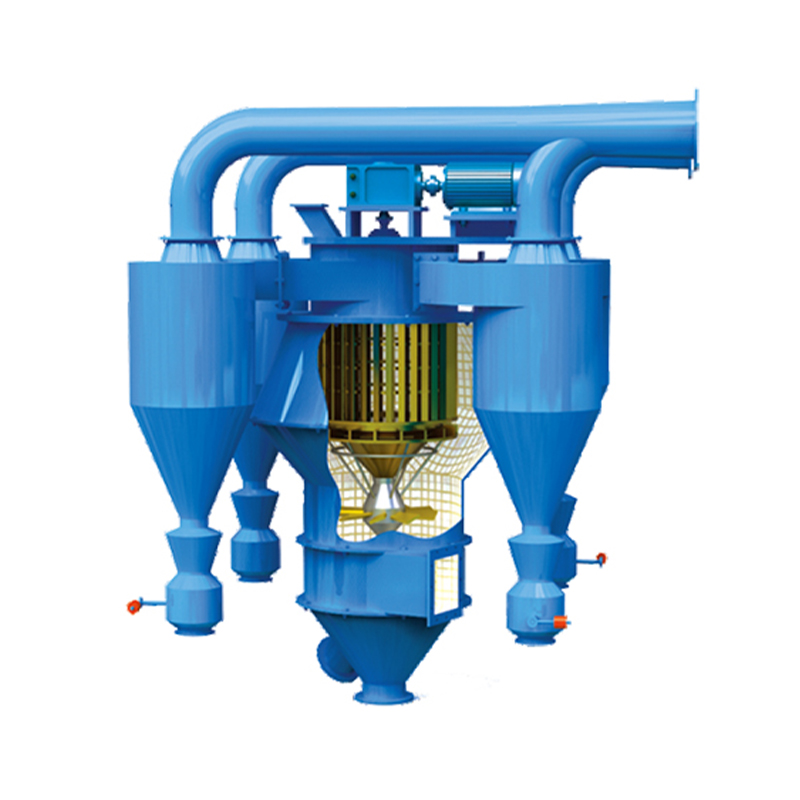
Titreşimli değirmen, dökme malzemeleri parçalamak ve ince öğütmek için yavaş tambur dönüşü yerine hızlı mekanik titreşim kullanan bir öğütme makinesidir. Titreşim odası tipik olarak dakikada 1000 ila 3000 devir arasında salınır. Bu, borunun içindeki çelik çubuklar, çelik bilyeler veya seramik silindirler gibi öğütme ortamını besleme malzemesine dakikada binlerce kez çarpmaya ve sürtünmeye zorlar. Bu işlem, geleneksel bir tamburlu bilyalı değirmene göre çok daha kısa bir işleme döngüsünde çok ince, dar parçacık boyutu dağılımları üretir; bu nedenle titreşimli değirmenler, madencilik, seramik, kimya ve metalurji endüstrilerinde ultra ince öğütme, mekanik aktivasyon ve kuru veya ıslak dispersiyon görevleri için yaygın olarak seçilir.
Bir Ana Bileşenler Titreşimli Değirmen
Boyutu veya üreticisi ne olursa olsun her titreşimli değirmen, titreşim enerjisi üretmek ve öğütme odasına iletmek için birlikte çalışan beş çekirdek parça etrafında inşa edilmiştir.
- Taşlama tüpü veya silindiri işlenen malzemeye bağlı olarak aşınmaya dayanıklı kauçuk, manganez çelik veya seramik plakalarla kaplanmış, genellikle U şeklinde veya boru şeklindedir.
- Titreşim uyarıcısı dönme hareketini kontrollü dairesel veya eliptik titreşime dönüştüren bir elektrik motoru tarafından tahrik edilen dengesiz bir şaft düzeneği
- Taşlama ortamı tüp hacminin kabaca yüzde 70 ila 85'ini dolduran çelik çubuklar, çelik bilyalar veya seramik silindirler dahil
- Yay destek sistemi titreşimi taban çerçevesinden izole eden ve çevredeki temel ve yapıyı koruyan
- Tahrik motoru ve kaplin Şaft üzerindeki şok yükünü azaltmak için genellikle esnek bir kaplin aracılığıyla bağlanan standart bir üç fazlı motor
Çalışma Prensibi ve Öğütme Mekanizması
Titreşimli bir değirmenin öğütme borusu yaylar üzerine monte edilir ve bir eksantrik mile bağlanır. Motor şaftı döndürdüğünde, dengesiz kütle, tüm tüpü tam bir dönüş yerine küçük, hızlı, dairesel bir titreşim yoluna iten dönen bir merkezkaç kuvveti oluşturur. Borunun kendisi mutlak anlamda zar zor hareket ettiğinden, içerideki öğütme ortamı genellikle çok daha yüksek bir bağıl ivmeye maruz kalır. yer çekimi ivmesinin üç ila on katı esas olarak yerçekimi ve tambur hızı tarafından yönetilen dönen bir bilyalı değirmen içindeki ortamla karşılaştırıldığında.
Üç taşlama eylemi aynı anda gerçekleşir
Borunun içinde ortam ve malzeme aynı anda darbeye, aşınmaya ve kesmeye maruz kalır; titreşimli değirmenlerin ince parçacık boyutlarına bu kadar çabuk ulaşmasının ana nedeni de budur.
- Medya parçacıklarının doğrudan besleme malzemesiyle çarpıştığı ve daha büyük parçacıkları daha küçük parçalara ayırdığı darbeli taşlama
- Ortam katmanlarının birbirine ve malzemeye sürttüğü, parçacık yüzeylerinin kademeli olarak aşındırıldığı yıpratma taşlama
- Kesme taşlaması, biraz farklı hızlarda hareket eden bitişik taşlama ortamı katmanları arasındaki kayma hareketi ile üretilir.
Yaygın Türler Titreşimli Değirmens
Titreşimli değirmenler genellikle boru şekline ve öğütme ortamına göre gruplandırılır ve her konfigürasyon farklı besleme boyutu, hedef inceliği ve malzeme sertliği kombinasyonuna uygundur.
| Tür | Taşlama Medyası | Tipik Çıktı İnceliği | Ortak Kullanım |
|---|---|---|---|
| Tüp tipi titreşimli değirmen | Çelik çubuklar veya silindirler | 10 mikrona kadar | Mineral tozu, kuvars, feldispat |
| U şekilli titreşimli değirmen | Çelik bilyalar | 5 ila 45 mikron | Metal tozu, seramik hammaddesi |
| Islak titreşimli değirmen | Seramik boncuklar | Mikron altı aralığı | Pigment, kaplama, akü bulamacı dispersiyonu |
| İki tüplü titreşimli değirmen | Çelik çubuklar | 15 ila 60 mikron | Büyük kapasiteli maden işleme hatları |
Bilyalı Değirmen ve Çubuk Değirmeni ile Karşılaştırıldığında Titreşimli Değirmen
İnce öğütme ekipmanlarını değerlendiren müşteriler genellikle titreşimli değirmeni geleneksel tamburlu bilyalı değirmen veya çubuklu değirmenle karşılaştırır. Ana farklar öğütme yoğunluğuna, enerji verimliliğine ve parçacık inceliğine bağlıdır.
Taşlama yoğunluğu ve hızı
Titreşimli bir değirmen, dönen bir tambura göre çok daha yüksek bir frekansta öğütme kuvveti uygular, böylece aynı incelik hedefine, kalma süresinin çok daha kısa bir sürede ulaşabilir. Geleneksel bir bilyalı değirmende birkaç saat gerektiren bir parti, titreşimli bir değirmende genellikle 20 ila 60 dakika içinde işlenebilir. Çinli öğütme ekipmanı üreticileri tarafından yaygın olarak yayınlanan ekipman performans verilerine göre, aynı minerali karşılaştırılabilir bir mikron boyutuna kadar öğütürken.
Birim çıktı başına enerji tüketimi
Medya, üstesinden gelinmesi gereken daha az dönen kütle ile daha yüksek hızlanma elde ettiğinden, titreşimli değirmenler genellikle ultra ince öğütme görevleri için ürün tonu başına daha az spesifik enerji tüketir, ancak uyarıcı motor çalışma sırasında hala sürekli güç çeker ve toplam enerji tasarrufu büyük ölçüde besleme sertliğine ve hedef inceliğine bağlıdır.
Ayak izi ve kurulum
Titreşimli değirmenler genellikle benzer çıkış gücüne sahip bilyalı değirmenlerden daha kompakttır, çünkü büyük bir döner tambur kabuğuna ihtiyaç duymazlar, ancak titreşimi absorbe etmek ve atölye zeminine iletilmesini önlemek için uygun şekilde tasarlanmış bir yay temeline ihtiyaç duyarlar.
Endüstriyel Uygulamalar Titreşimli Değirmens
Titreşimli öğütücüler, bir prosesin dar boyut dağılımına sahip ince veya ultra ince parçacıklara ihtiyaç duyduğu her yerde kullanılır ve özel uygulama genellikle boru kaplama malzemesini, öğütme ortamı tipini ve prosesin kuru mu yoksa ıslak mı çalışacağını belirler.
- Metalik olmayan mineral işleme kuvars kumu, kaolin, talk, kalsiyum karbonat, feldispat ve grafit tozu üretimi dahil
- Metal ve alaşım tozu hazırlama Kaplamalarda ve toz metalurjisinde kullanılan pul pul alüminyum tozu, bakır tozu ve demir tozu gibi
- Seramik ve refrakter hammaddelerinin öğütülmesi üniform parçacık boyutunun doğrudan sinterleme kalitesini etkilediği durumlarda
- Kimyasal ve pigment dispersiyonu katı pigmentlerin boyalar, mürekkepler ve kaplamalar için sıvı taşıyıcılara karıştırılması
- Pil malzemesi işleme Grafit ve lityum bileşiği öncülleri gibi elektrot malzemelerinin ince öğütülmesi
- Mekanik aktivasyon araştırması Titreşim enerjisinin daha sonraki kimyasal aşamalarda reaktiviteyi iyileştirmek için parçacık yüzey yapısını değiştirdiği yer
Titreşimli Değirmen Kullanmanın Avantajları
| Avantaj | Pratik Fayda |
|---|---|
| Yüksek frekanslı titreşim | Daha kısa öğütme döngüsü ve daha hızlı parçacık boyutu küçültme |
| Kompakt yapı | Benzer üretime sahip tamburlu değirmenlerden daha küçük atölye alanı |
| Dar parçacık dağılımı | Daha az büyük parçacıkla daha tutarlı ürün kalitesi |
| Esnek ıslak veya kuru çalışma | Farklı alt süreç gereksinimlerine uyarlanabilir |
| Düşük medya tüketimi | Zamanla taşlama çubuklarının, bilyelerinin veya boncuklarının değiştirme maliyetinin azalması |
Titreşimli Freze Seçerken Temel Teknik Parametreler
Doğru titreşimli değirmen modelinin seçilmesi, yalnızca boru hacminden daha fazlasına bağlıdır. Alıcılar, sipariş vermeden önce aşağıdaki parametreleri tedarikçileriyle birlikte değerlendirmelidir.
Yem ve ürün özellikleri
Değirmenin kabul edebileceği maksimum besleme parçacık boyutunu, mikron cinsinden hedef çıktı inceliğini ve boru uzunluğunu, ortam yükleme oranını ve uyarıcı gücünü bu üç faktör belirlediğinden sürecin sürekli olarak mı yoksa gruplar halinde mi çalışması gerekip gerekmediğini doğrulayın.
Titreşim frekansı ve genliği
Titreşim genliği genellikle 2 ila 8 milimetre aralığında ayarlanabilir Uyarıcı şaftındaki karşı ağırlık konfigürasyonunu değiştirerek ve daha yüksek bir genlik genellikle öğütme yoğunluğunu arttırır ancak aynı zamanda boru astarı ve ortamdaki aşınmayı da arttırır.
Boru astarının malzemesi
Manganez çelik astarlar aşındırıcı mineral beslemelerine uygundur, kauçuk astarlar kimyasal veya pigment uygulamaları için metal kirliliğini azaltır ve eser miktarda demir kirliliğinin bile ürün saflığını etkileyeceği durumlarda seramik astarlar tercih edilir.
Güvenilir Uzun Süreli Çalışma için Bakım İpuçları
Titreşimli değirmenler sürekli döngüsel stres altında çalışır, bu nedenle tutarlı bir bakım rutini servis ömrünü uzatır ve partiden partiye partikül inceliğini sabit tutar.
- Aşınmış yaylar aşırı titreşimin temele iletilmesine izin verdiğinden, yay desteklerini yorulma çatlaklarına karşı düzenli olarak inceleyin.
- Yatak sıcaklığını ve ikaz milindeki yağlamayı kontrol edin, çünkü aşırı ısınma genellikle yatak aşınmasının en erken belirtisidir
- Özellikle yüksek aşınmalı mineral uygulamalarında boru astarının kalınlığını periyodik olarak izleyin ve aşınmış bölümleri delinmeden önce değiştirin.
- Küçük boyutlu ortam şarjı öğütme verimliliğini azalttığı ve spesifik enerji kullanımını arttırdığı için öğütme ortamını belirli bir programa göre doldurun
- Yanlış hizalama, şaft ve yatak aşınmasını normal çalışma yüklerinden çok daha hızlı hızlandırdığından motor hizalamasını ve kaplin durumunu doğrulayın
Yaygın Sorunlar ve Pratik Sorun Giderme
| Sorun | Muhtemel Neden | Önerilen Eylem |
|---|---|---|
| Ürün inceliği hedefe ulaşmıyor | Yetersiz medya şarjı veya aşınmış medya | Yükleme oranını düzeltmek için öğütme ortamını yenileyin veya değiştirin |
| Anormal titreşim veya gürültü | Gevşek uyarıcı karşı ağırlığı veya yatak aşınması | Değirmeni durdurun ve uyarıcı bağlantı elemanlarını ve yataklarını inceleyin |
| Zamanla azalan verim | Balata aşınması iç boru geometrisini değiştiriyor | Astar kalınlığını ölçün ve değiştirmeyi planlayın |
| Motor aşırı yük tetiklemeleri | Aşırı besleme hızı veya aşırı medya yüklemesi | Besleme hızını ayarlayın ve medya ağırlığını tasarım spesifikasyonuna göre onaylayın |
Titreşimli Değirmen Teknolojisindeki Son Gelişmeler
Geçtiğimiz birkaç yılda üreticiler, geliştirme çabalarını çekirdek titreşim ilkesinin çarpıcı biçimde yeniden tasarlanması yerine üç pratik alana odakladılar.
Değişken frekanslı sürücü kontrolü
Mevcut modellerin çoğu artık uyarıcı motoru değişken frekanslı bir sürücüyle eşleştirerek operatörlerin mekanik karşı ağırlıkları değiştirmeden farklı besleme malzemeleri için titreşim frekansında ince ayar yapmasına olanak tanıyor ve bu da ürün grupları arasındaki geçiş süresini kısaltıyor.
Aşınmaya dayanıklı astar yükseltmeleri
Daha yeni seramik kompozit ve yüksek krom alaşımlı astarlar, astar değişimleri arasındaki servis aralıklarını uzatıyor, bu da kuvars ve feldspat taşlama gibi sürekli yüksek aşınma işlemleri için toplam sahip olma maliyetini düşürüyor.
Otomatik parçacık boyutu izlemeyle entegrasyon
Bazı üretim hatları artık çevrimiçi lazer parçacık boyutu analiz cihazlarını doğrudan değirmen kontrol sistemine bağlayarak, yalnızca sabit parti zamanlayıcılarına güvenmek yerine prosesin kalış süresini otomatik olarak ayarlamasına olanak tanıyor.
Titreşimli Değirmenler Hakkında Sıkça Sorulan Sorular
Titreşimli bir değirmen hangi parçacık boyutuna ulaşabilir?
Modele, ortam tipine ve besleme sertliğine bağlı olarak, titreşimli bir öğütücü tipik olarak malzemeyi 5 ila 45 mikron aralığına kadar öğütebilir ve seramik boncuk ortamlı özel ıslak titreşimli öğütücüler pigment ve kaplama dispersiyonu için mikron altı aralığına ulaşabilir.
Titreşimli değirmen ıslak öğütmeye uygun mudur?
Evet. Islak titreşimli değirmenler, sıvı taşıyıcı ve katı parçacıkların birlikte öğütüldüğü ve tüp tasarımının ıslak hizmet için sızdırmaz yataklar ve korozyona dayanıklı astarlarla ayarlandığı pigment, kaplama ve akü bulamacı işleme için yaygın olarak kullanılır.
Öğütme ortamı seçimi performansı nasıl etkiler?
Çelik çubuklar daha sert minerallere uygun güçlü darbe kuvveti sağlar, çelik bilyalar orta sertlikteki malzemeler için daha dengeli bir darbe ve aşınma etkisi sağlar ve seramik boncuklar hassas kimyasal ürünler için çok ince öğütme sağlarken metal kirliliğini azaltır.
Öğütme ortamı ne sıklıkla değiştirilmelidir?
Değiştirme aralıkları, besleme aşındırıcılığına ve çalışma saatlerine göre değişir, bu nedenle çoğu operatör, programlı bakım sırasında medyanın ağırlık kaybını takip eder ve şarj, ekipman üreticisi tarafından önerilen oranın altına düştüğünde medyayı tamamlar veya değiştirir.
Titreşimli değirmen ile titreşimli elek arasındaki fark nedir
Titreşimli bir değirmen, parçacık boyutunu küçültmek için titreşim enerjisini öğütme ortamıyla birlikte kullanır; titreşimli bir elek ise titreşimi yalnızca parçacıkları ağ açıklıklarından boyutlarına göre ayırmak için kullanır ve herhangi bir öğütme eylemi gerçekleştirmez.
Titreşimli bir değirmen üretim hattında sürekli çalışabilir mi?
Evet, birçok endüstriyel titreşimli değirmen sürekli besleme ve boşaltma işlemi için tasarlanmıştır ve doğrudan mineral işleme veya kimyasal üretim hatlarına entegre edilirken, daha küçük üniteler genellikle laboratuvar veya pilot ölçekli testler için toplu modda çalıştırılır.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588