Endüstriyel Kırma ve Öğütme Ekipmanlarının Temel Rolü
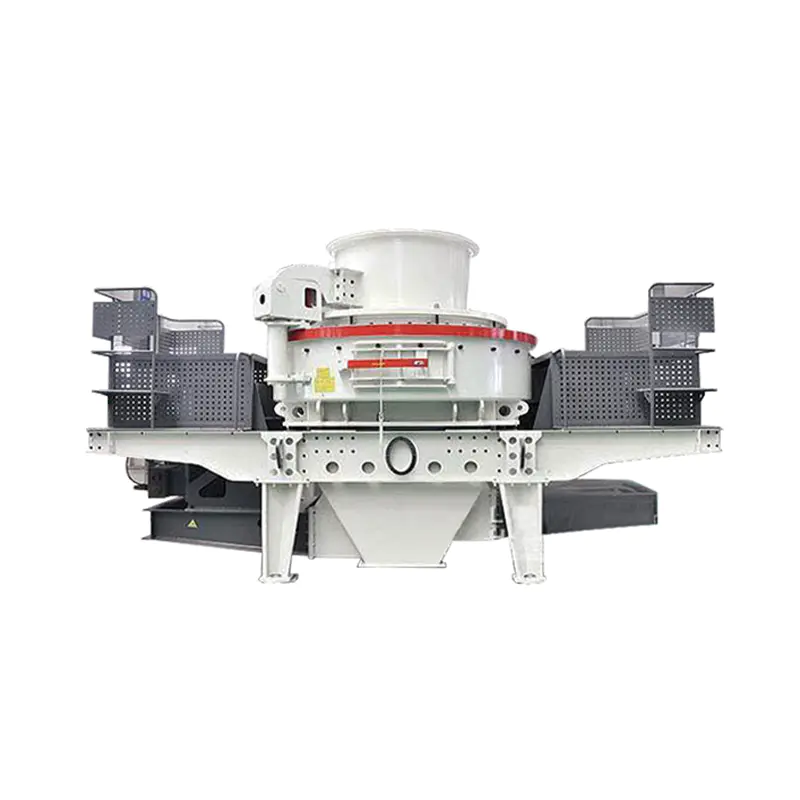
Herhangi bir dökme malzeme sınıflandırılmadan, kurutulmadan veya bitmiş bir ürüne dönüştürülmeden önce, öncelikle işlenebilir parçacık boyutuna indirilmesi gerekir. Endüstriyel Kırma ve Öğütme Ekipmanları çimento, kimya mühendisliği, enerji üretimi ve demir-çelik operasyonlarında bu temel adımı gerçekleştirerek ham beslemeyi mekanik güç yoluyla parçalayarak daha sonraki işleme aşamalarının verimli bir şekilde çalışabilmesini sağlar.
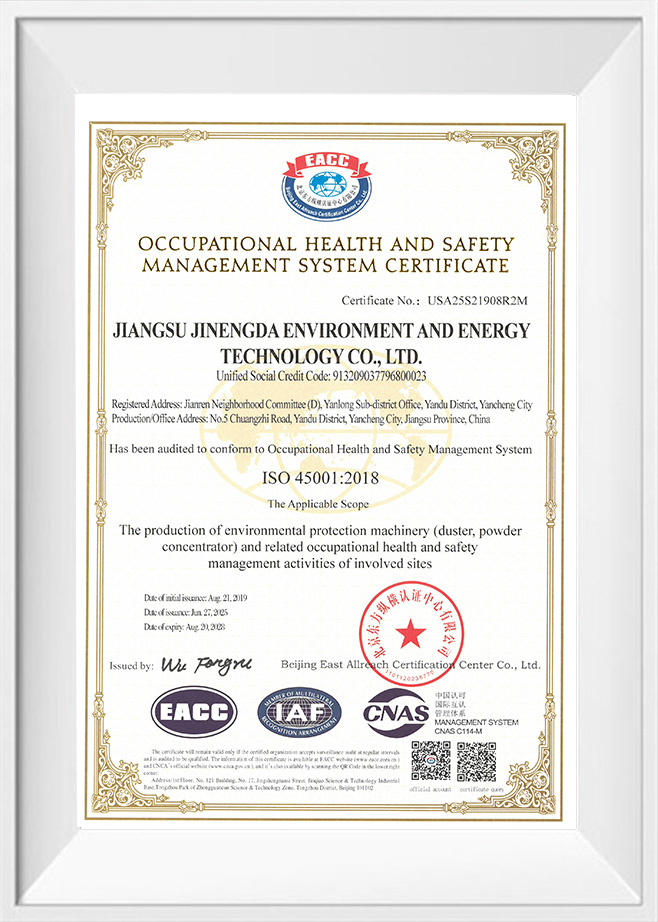
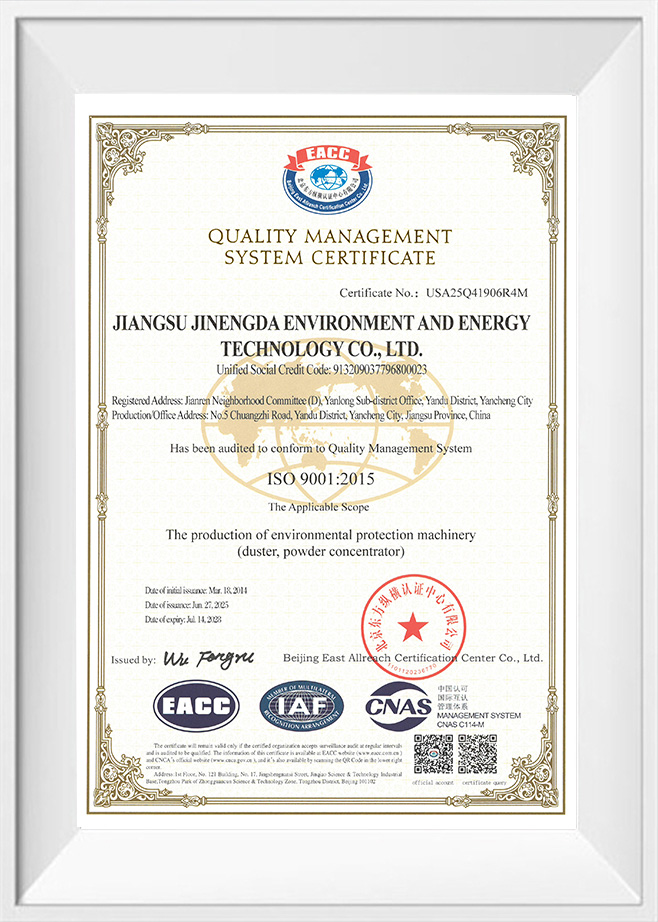
2002 yılında kurulan ve merkezi Yancheng Ulusal Yüksek Teknoloji Sanayi Geliştirme Bölgesi'nde bulunan Jiangsu JND Çevre ve Enerji Teknolojileri Co., Ltd., enerji tasarrufu ve çevre koruma teknolojisi Ar-Ge, ekipman üretimi ve mühendislik taahhütlerinin entegrasyonu konusunda uzmanlaşmış ulusal bir yüksek teknoloji kuruluşudur. Şirket, Güneydoğu Üniversitesi ve Tongji Üniversitesi gibi üniversitelerle işbirliği yaparak öğütme ve toz ayırma teknolojisi alanında lider konumdadır kırma ve öğütme hattı performansıyla doğrudan ilgili bir alan.
Kırma ve Öğütme Aşamaları Birlikte Nasıl Çalışır?
Birincil Boyut Küçültme
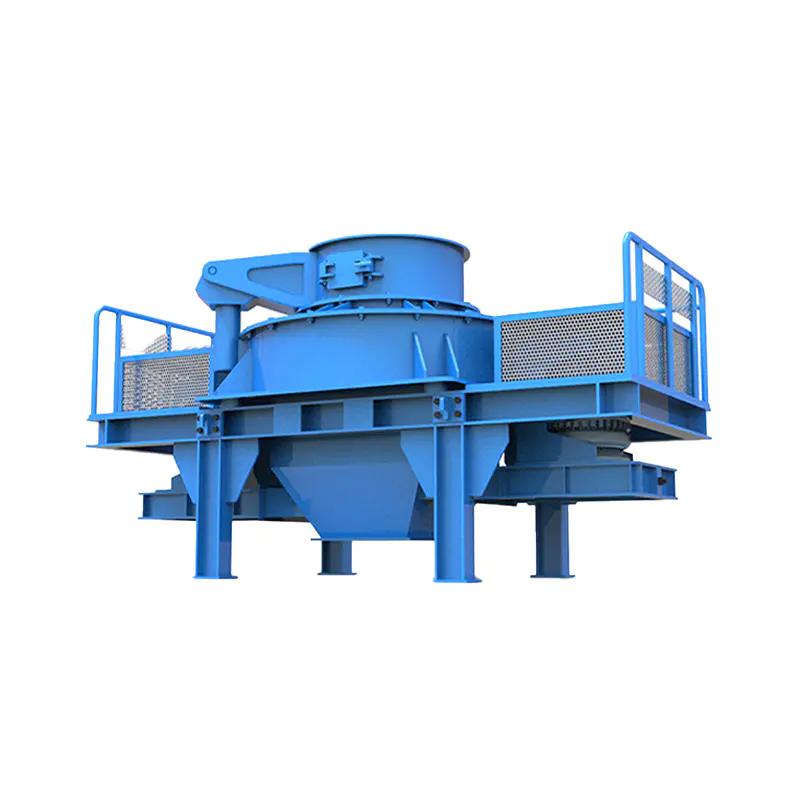
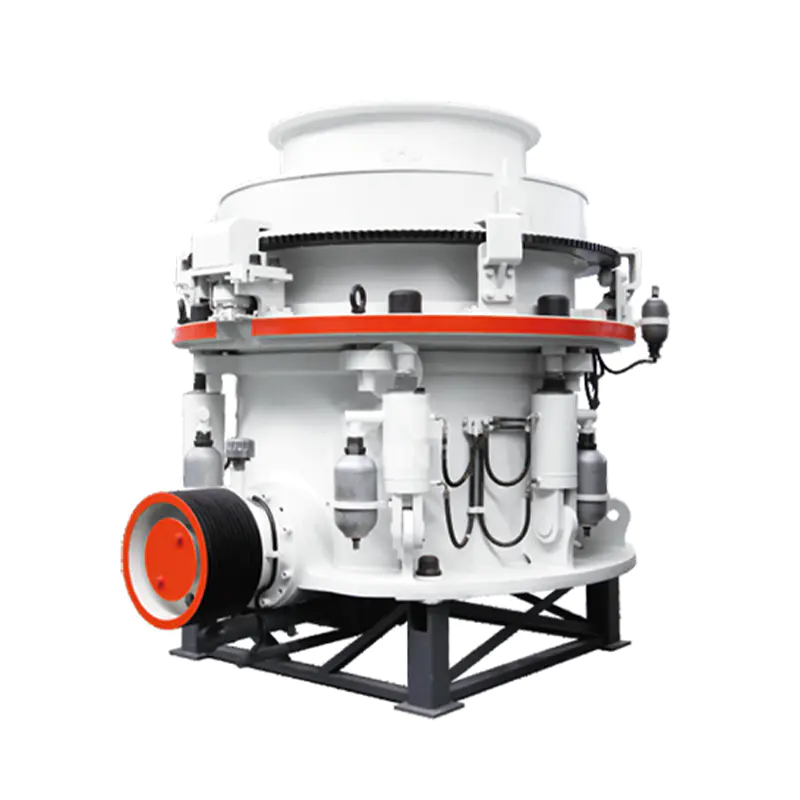
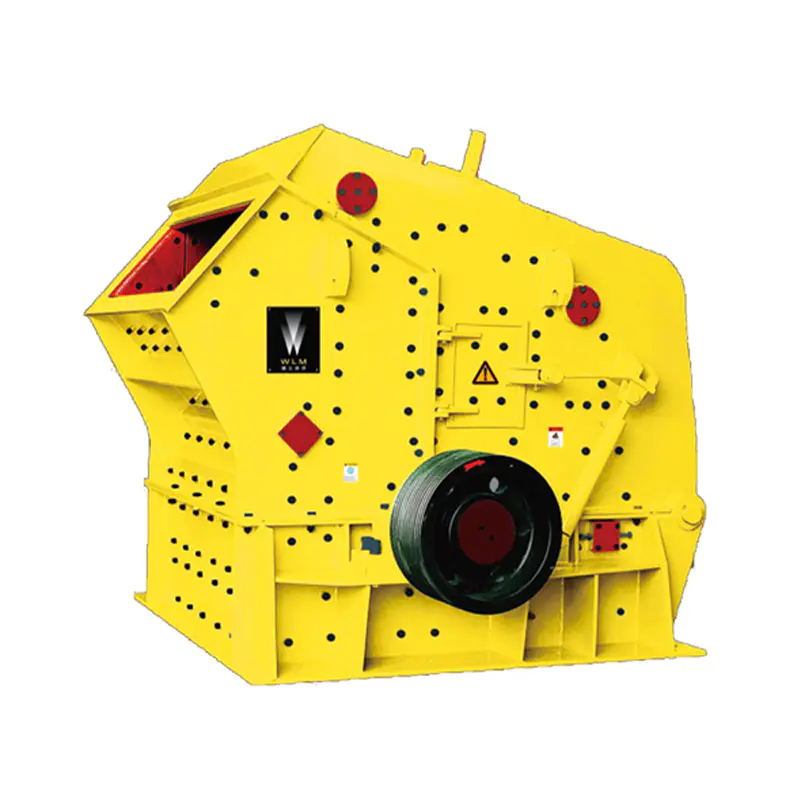
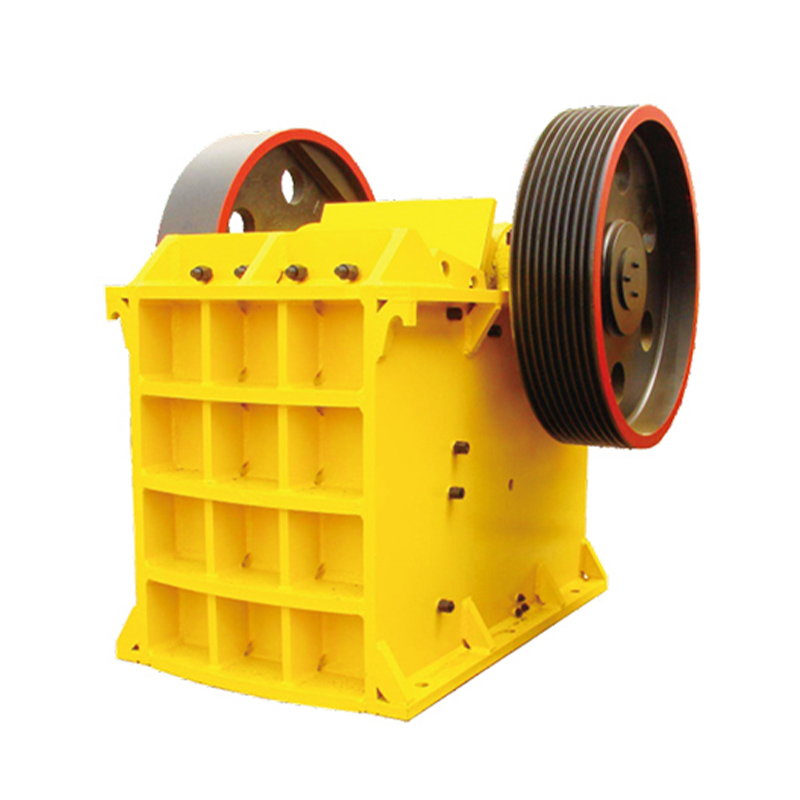
Ezme genellikle büyük hammadde parçalarını daha küçük, daha kolay yönetilebilir parçalara ayırmak için sıkıştırma veya darbe kuvvetinin kullanıldığı ilk aşamadır. Bu aşama, öğütme değirmenleri genellikle verimli çalışma için maksimum besleme boyutunu kabul edecek şekilde tasarlandığından, sonraki öğütme ekipmanı için besleme malzemesini hazırlar.
İnce Öğütme ve Partikül Boyutu Kontrolü
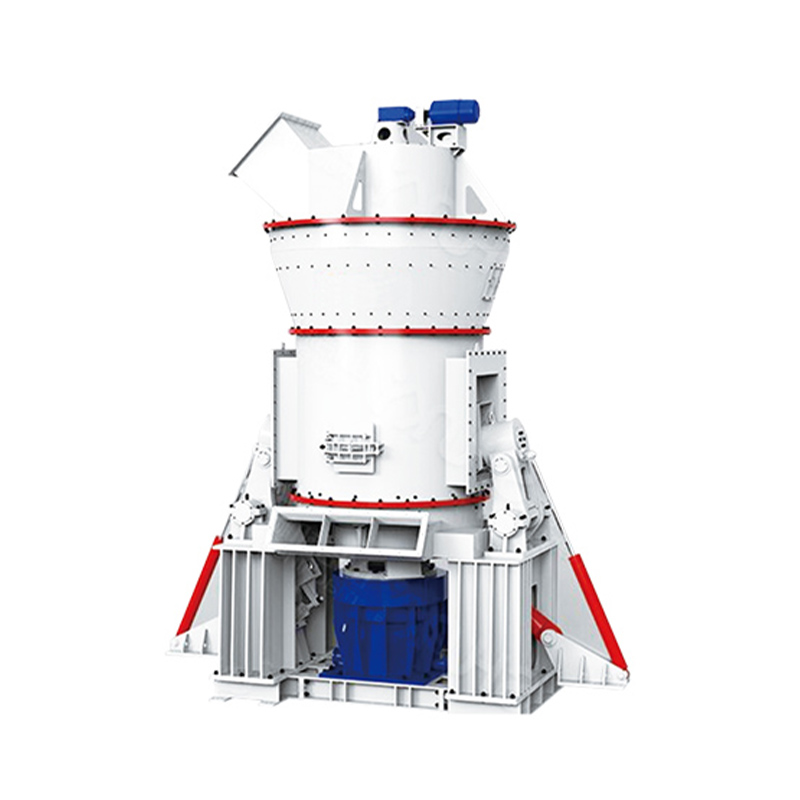
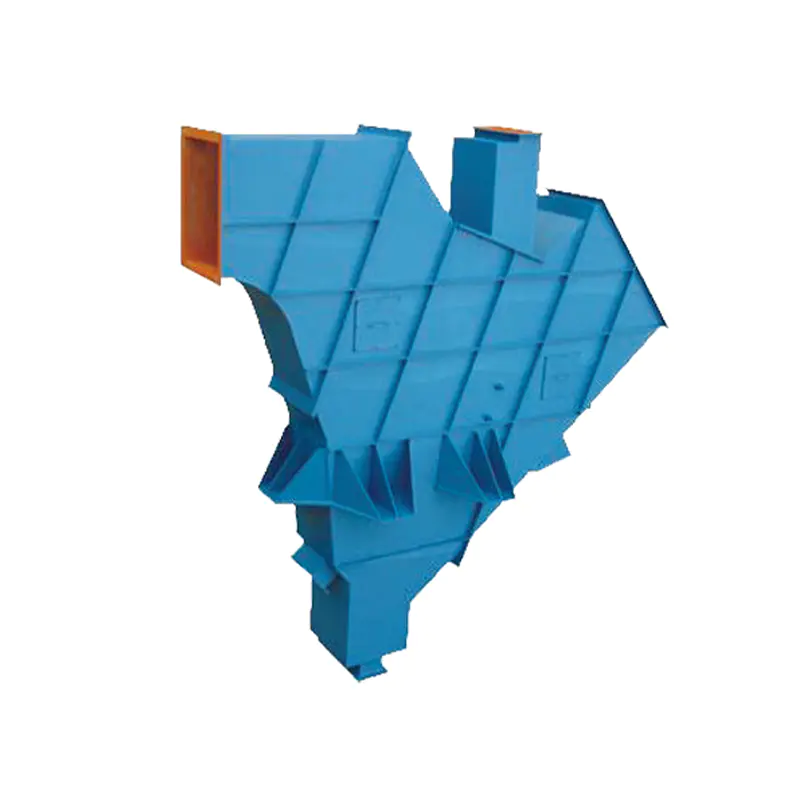
Öğütme ekipmanı daha sonra öğütme ortamı veya öğütme silindirleri arasındaki aşınma, darbe veya sıkıştırma yoluyla kırılmış malzemeyi daha da azaltır. Bir sınıflandırıcıyla birleştiğinde sistem, yalnızca hedef inceliğe uyan parçacıkların geçtiği, büyük boyutlu malzemenin başka bir öğütme geçişi için geri döndüğü kapalı bir döngü oluşturur.
Pratik Bir Uygulama Olarak Çimento Yarı Mamul Öğütme
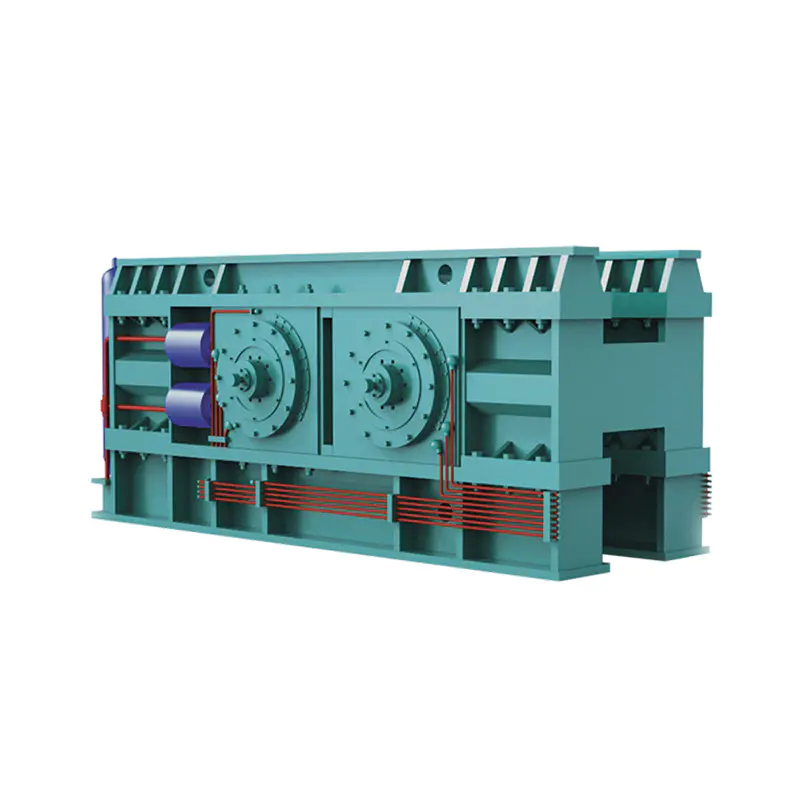
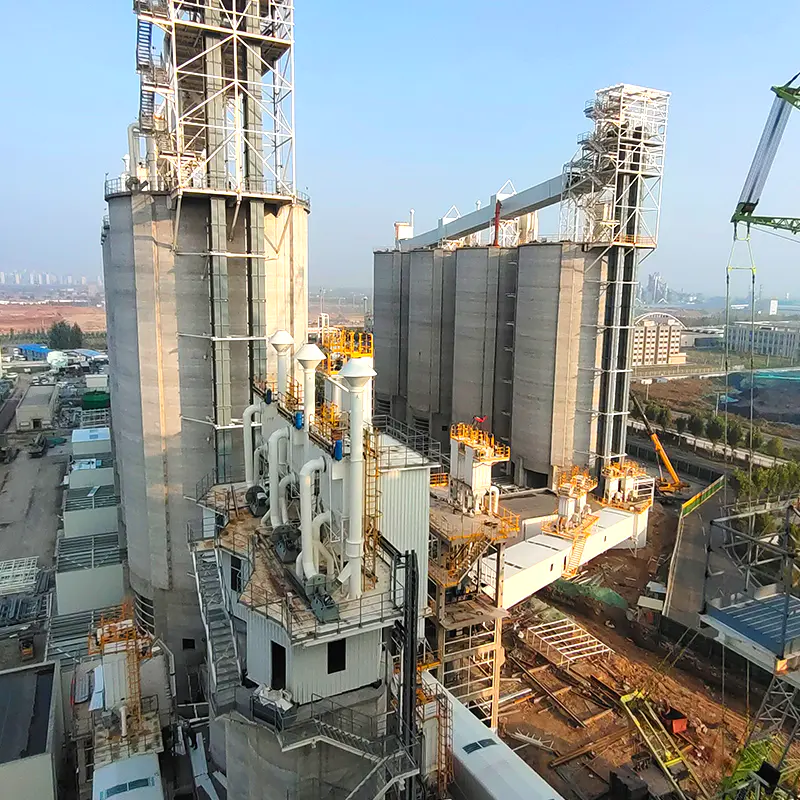
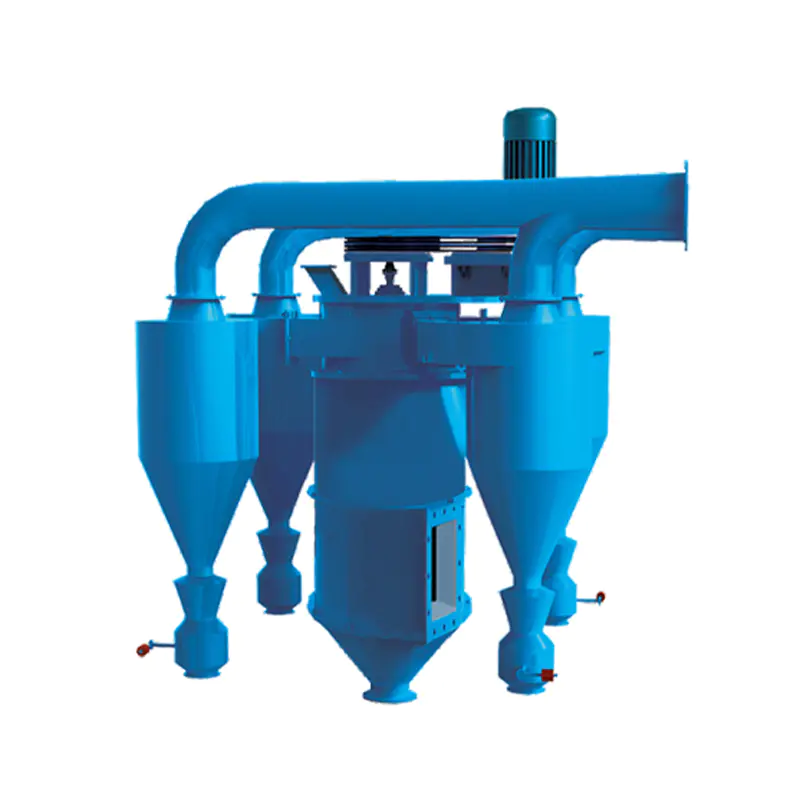
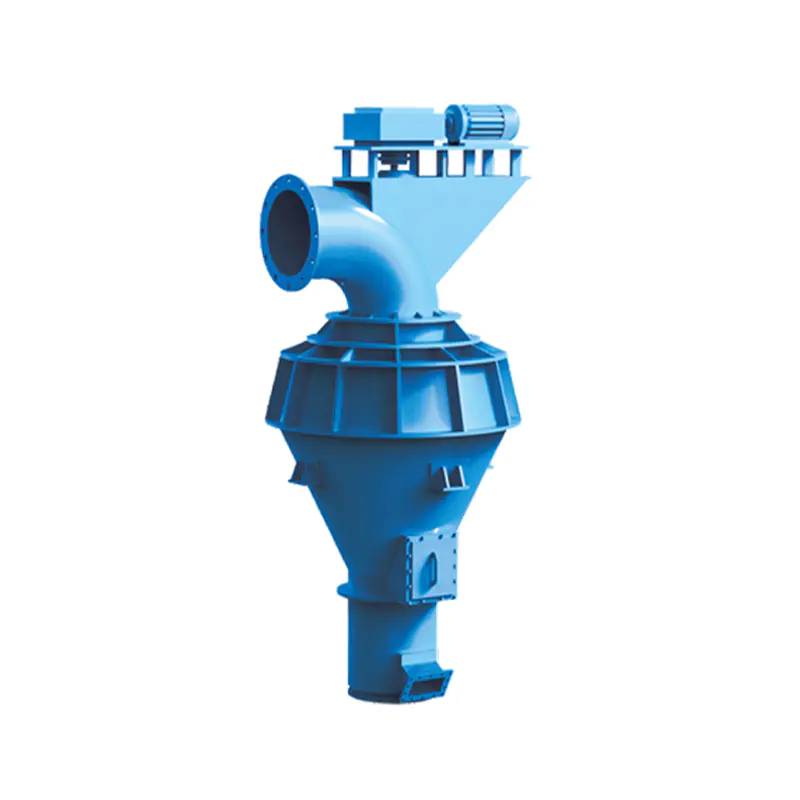
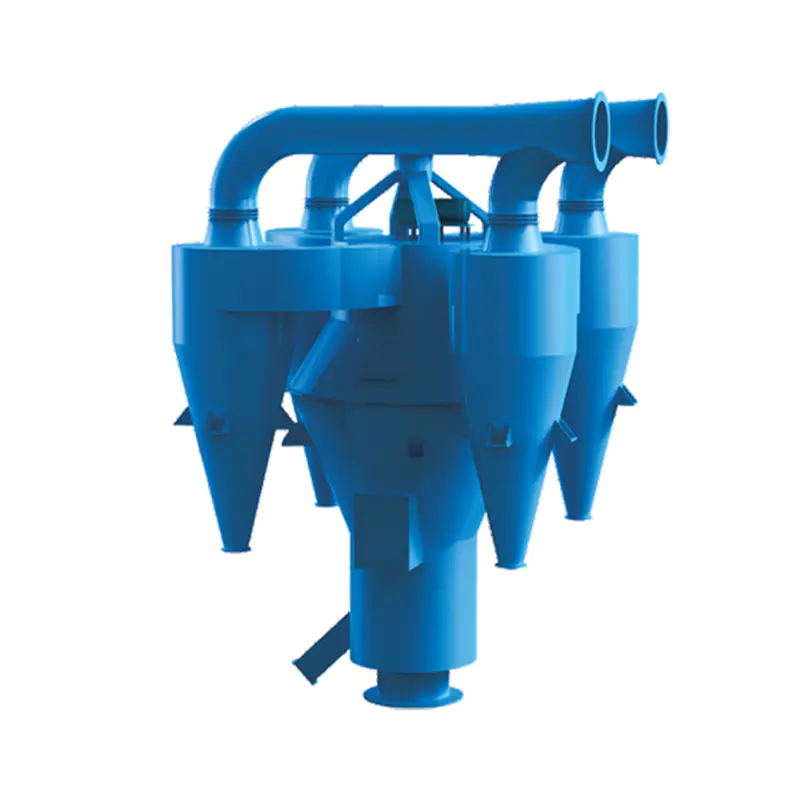
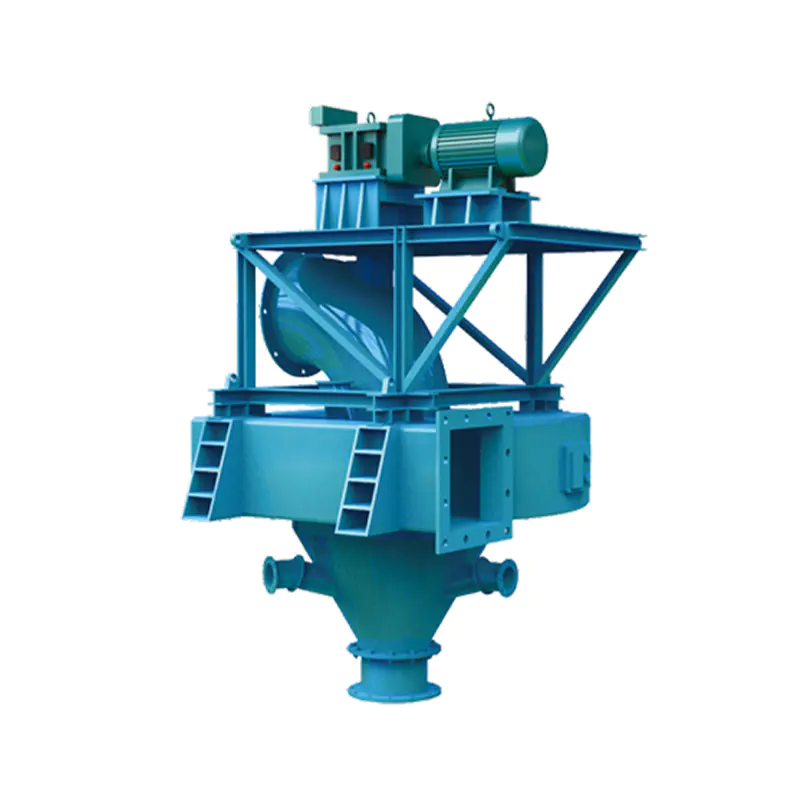
Çimento yarı finiş taşlama kırma ve öğütme ekipmanlarının tek bir üretim konfigürasyonunda nasıl verimli bir şekilde birleştirilebileceğini göstermektedir. Bu kurulumda, bir ön öğütme aşaması - genellikle bir silindirli pres veya benzeri bir ekipman - malzeme son ince öğütme için bir bilyalı değirmene geçmeden önce klinker parçacık boyutunu kısmen azaltır. Bu aşamalı yaklaşım, ham klinkerin doğrudan beslenmesine kıyasla bilyalı değirmendeki iş yükünü azaltır.
Geleneksel bilyalı değirmen öğütme ve yarı-ince öğütme konfigürasyonunun karşılaştırılması | Görünüş | Yalnızca Geleneksel Bilyalı Değirmen | Yarı Finiş Taşlama Konfigürasyonu |
| Parçacık Boyutunu Değirmene Besleyin | Daha kaba, daha yüksek taşlama yükü | Önceden azaltılmış, daha düşük taşlama yükü |
| Bilyalı Değirmen Aşınma Oranı | Daha ağır iş yükü nedeniyle daha yüksek | Ön taşlama desteği sayesinde azaltıldı |
| Parçacık Boyutu Dağılımı | Standart aralık | Geliştirilmiş çimento kalitesi için ayarlanabilir |
| Sistem Esnekliği | Sabit taşlama yolu | Ön öğütme ve öğütme aşamaları arasında ayarlanabilir denge |
Bu konfigürasyon nasıl olduğunu gösterir İki taşlama prensibini birleştirmek, tek bir aşamaya güvenmekten daha iyi performans gösterebilir özellikle değirmen kapasitesinin veya aşınma maliyetlerinin sınırlayıcı bir faktör olduğu durumlarda.
Kırma ve Öğütme Hattının Planlanması
- Uygun kırma ekipmanını seçmek için hammadde sertliğini ve aşındırıcılığını belirleyin.
- Kırıcı çıkış boyutunu, aşağı yöndeki öğütme değirmeni tarafından kabul edilen besleme boyutu aralığıyla eşleştirin.
- Kullanıldığı gibi bir ön öğütme aşamasının olup olmadığını değerlendirin. Çimento yarı finiş taşlama , ana değirmendeki yükü azaltabilir.
- İnce partikül salınımını kontrol etmek için hem kırma hem de öğütme aşamalarında toz yakalamayı planlayın.
Sıkça Sorulan Sorular
S1: Kırma ve öğütme arasındaki fark nedir?
Kırma, büyük ham maddeyi daha küçük parçalara, genellikle öğütme ekipmanının kabul edebileceği bir aralığa indirirken öğütme, parçacık boyutunu nihai ürün için gereken inceliğe daha da azaltır.
Soru 2: Neden klinkerin doğrudan öğütülmesi yerine Çimento yarı finiş öğütülmesi kullanılıyor?
Klinkerin bilyalı değirmene ulaşmadan önce ön indirgemesi, değirmenin iş yükünü azaltır; bu da aşınmayı azaltabilir ve nihai üründe daha tutarlı parçacık boyutu dağılımını destekleyebilir.
S3: Besleme malzemesinin sertliği ekipman seçimini nasıl etkiler?
Daha sert, daha aşındırıcı malzemeler genellikle makul servis aralıklarını korumak için aşınmaya daha dayanıklı malzemelerden yapılmış kırma ve taşlama bileşenleri gerektirir.
S4: Kırma ve öğütme ekipmanları farklı çıktı inceliklerine göre ayarlanabilir mi?
Evet, öğütme aralığı ayarlarının, silindir basıncının veya sınıflandırıcı kesme noktasının ayarlanması, aynı hattın farklı hedef parçacık boyutlarına göre ayarlanmasına olanak tanır.
Uzun Vadeli Kırma ve Öğütme Yeteneğinin Geliştirilmesi
Bir kırma ve öğütme hattından en iyi şekilde yararlanmak, onu bağımsız olarak seçilmek yerine, kırıcı çıkışının, değirmen kapasitesinin ve sınıflandırmanın dengede çalıştığı bağlantılı bir sistem olarak ele alınmasına bağlıdır. Bu, JND'nin ekipman geliştirme konusundaki yaklaşımını yansıtmaktadır; sürdürülebilir kurumsal gelişime ulaşmak için sürekli olarak teknolojik inovasyonu ve yönetim inovasyonunu güçlendirdiğini ve tüm iş faaliyetlerinde çevre koruma ve ekolojik değer yaratma konseptini uygulamaya kararlı olduğunu belirtmektedir. Boyut küçültmeye uygulandığında bu görünüm desteklemektedir Endüstriyel Kırma ve Öğütme Ekipmanları dahil olmak üzere tasarımlar Çimento yarı finiş taşlama gelişen üretim ve verimlilik taleplerine ayak uyduran konfigürasyonlar.


 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588