

Eğer bir ince freze makinesi , mümkün olan en kısa cevapla başlayın: malzeme sertliğine ve hedef parçacık boyutuna göre değirmen tipini seçin, ardından ton başına kurulu gücü, ton başına aşınma maliyetini ve ürünün binlerce çalışma saati sonrasında ne kadar stabil kaldığını karşılaştırın. Laboratuvar testinde hedefe ulaşan ancak üretime başladıktan iki ay sonra aralığın 15 µm dışına çıkan bir değirmen bir çözüm değil, bir bakım projesidir.
İnce frezeleme genellikle malzemenin üst boyutu (d97) yaklaşık 10 µm ila 45 µm'ye indirilirken, ultra ince frezeleme 10 µm'nin altına itilir. Her ikisi de tek bir kurala tabidir: Nihai toza karar veren rotor değil, sınıflandırıcıdır. Jiangsu JND Çevre ve Enerji Teknolojisi, 2002 yılından bu yana enerji, kimya, çimento ve çelik endüstrilerine yönelik öğütme, sınıflandırma ve toz kontrol ekipmanları tasarlıyor ve üretiyor. Bu kılavuz makine tiplerini, malzeme eşleştirmeyi, karşılaştırılmaya değer özellikleri ve çoğu alıcının hafife aldığı işletme maliyetlerini kapsar.
İnce Freze Makinesi Üretim Hattında Ne Yapar?
Milimetrelerde kırma durur; ince frezeleme burada başlar. İnce bir öğütme makinesi genellikle 10 mm'nin altındaki beslemeyi alıp kontrollü bir toza dönüştürürken, dahili veya harici bir sınıflandırıcı büyük boyutlu parçacıkları öğütme bölgesine geri gönderir. Devre tek bir makineden daha önemlidir, çünkü etkili bir sınıflandırmaya sahip olmayan bir değirmen, kaba uçtaki spesifikasyonu karşılamak için malzemenin bir kısmını aşırı öğütmek zorundadır ve aşırı öğütme saf enerji israfıdır.
| Sahne | Tipik besleme | Tipik ürün | Ortak ekipman |
|---|---|---|---|
| Birincil kırma | 300-1.000 mm | 20-100mm | Çeneli veya döner kırıcı |
| İkincil kırma | 20-100mm | 0-25mm | Konik veya darbeli kırıcı |
| İnce frezeleme | 0-10mm | d97 10-45 µm | Hava sınıflandırmalı değirmen, sınıflandırıcılı bilyalı değirmen |
| Ultra ince frezeleme | 0-1mm | d50 1-10 mikron | Jet değirmeni, titreşimli değirmen, karıştırmalı ortam değirmeni |
Aşamalar arasındaki sınırlar teorik olmaktan ziyade pratiktir. Ürününüz d97 40 µm dolgulu ise jet frezelemeye ihtiyacınız yoktur. Eğer d50 3 µm değerinde bir batarya malzemesi ise, hava sınıflandırmalı bir değirmen tek başına ekonomik olarak buna ulaşmakta zorluk çekecektir.
İnce Freze Tezgahlarının Ana Tipleri ve Nasıl Öğüttükleri
Dört aile, mineraller, kimyasallar, çimento ve enerji santrallerindeki en ince öğütme görevlerini üstlenir ve her biri farklı bir maliyet yapısına ve sert, aşındırıcı veya ısıya duyarlı malzemeler için farklı bir toleransa sahiptir.
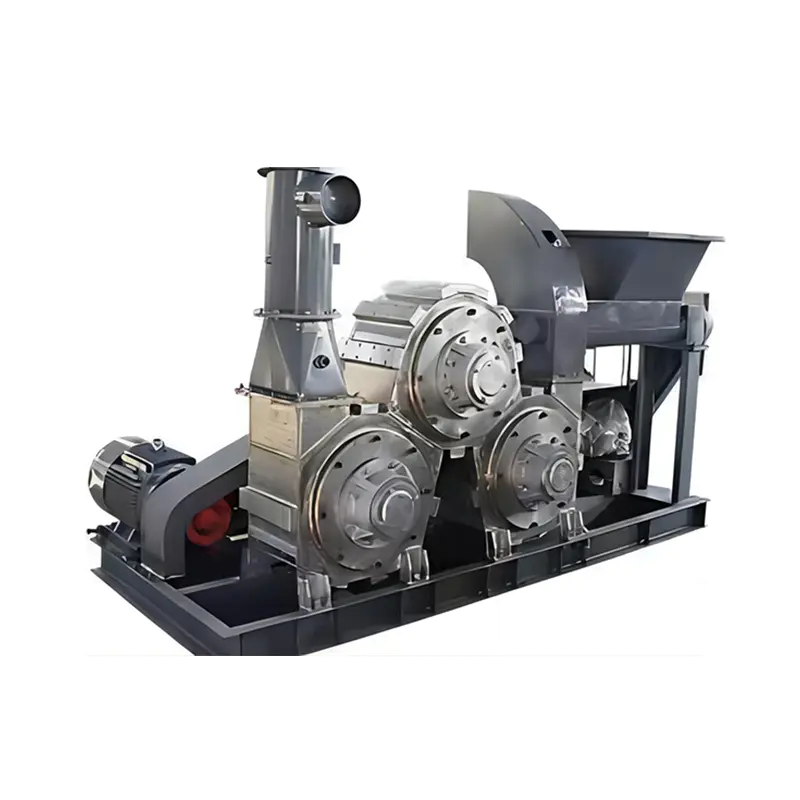
Hava Sınıflandırmalı Değirmenler: Dahili Sınıflandırıcıyla Darbeli Taşlama
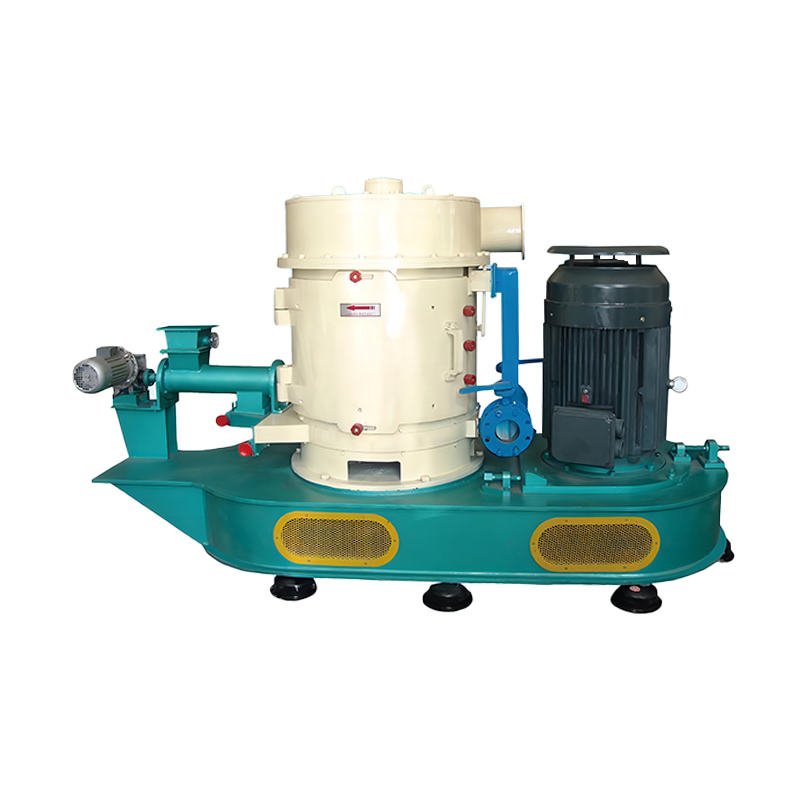
Genellikle 80-120 m/s uç hızlarına sahip yüksek hızlı bir rotor, malzemeyi aşınma astarına doğru fırlatırken, entegre bir dinamik sınıflandırıcı kaba parçacıkları öğütme bölgesine geri atar. Tipik ürünler d97 10 µm ile 45 µm arasında değişir ve kesme noktası, değirmeni durdurmadan sınıflandırıcı hızıyla ayarlanabilir. Bu makineler kireçtaşı, kalsit ve talk gibi orta sertlikteki mineralleri işler ve genellikle en ekonomik tek makineli çözümdür.
 Hava Sınıflandırma Değirmeni Ürün Parçacık Boyutu: D50 1,5 ila 45 μm arasında ayarlanabilir. Ürünü Görüntüle →
Jet Değirmenleri: Akışkan Yataklı, Disk Jet ve Buhar Kinetiği
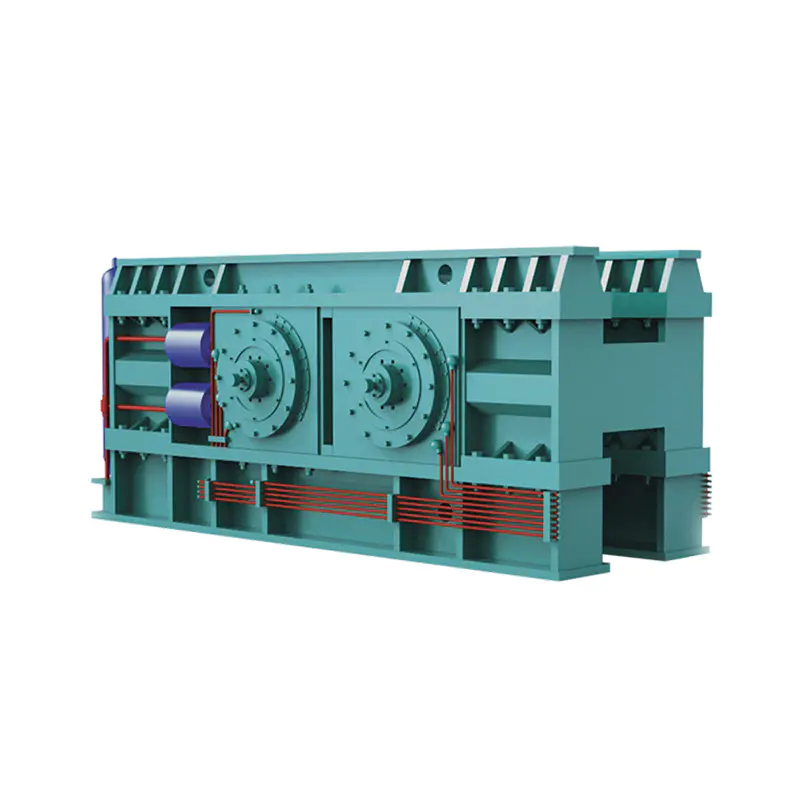
Jet değirmenler, parçacıkları basınçlı hava veya aşırı ısıtılmış buharla darbe anında kırılıncaya kadar, öğütme ortamı olmadan ve dolayısıyla neredeyse hiç kirlenme olmadan hızlandırır. Akışkan yataklı jet değirmenler ve disk jet değirmenler 1-5 µm d50 değerlerine ulaşır, bu nedenle yüksek saflıkta kimyasallar ve pil malzemeleri bunlara dayanır. Takas enerjidir: basınçlı hava jetli öğütücü ton başına birkaç yüz kWh tüketebilirken, buharlı kinetik değirmenler daha büyük kapasitelerde bu rakamı önemli ölçüde azaltır.
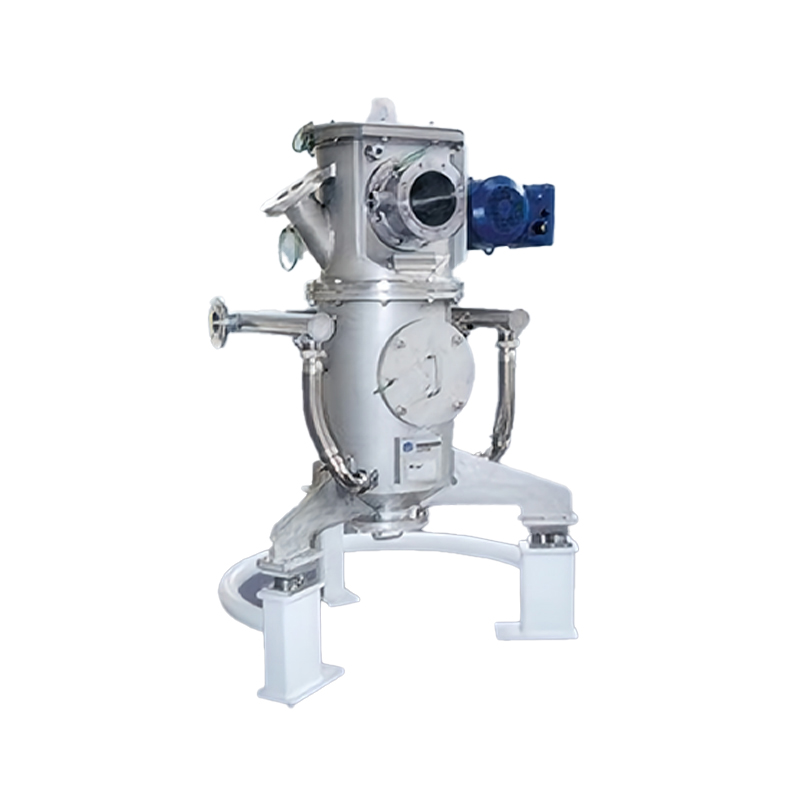 Akışkan yataklı jet değirmen Ürün Parçacık Boyutu: D50 1 ila 45 μm arasında ayarlanabilir. Üretim Kapasitesi: 0,1-10 t/saat Ürünü Görüntüle →
Medya Değirmenleri: Titreşimli, Karıştırmalı ve Bilyalı Değirmen Devreleri
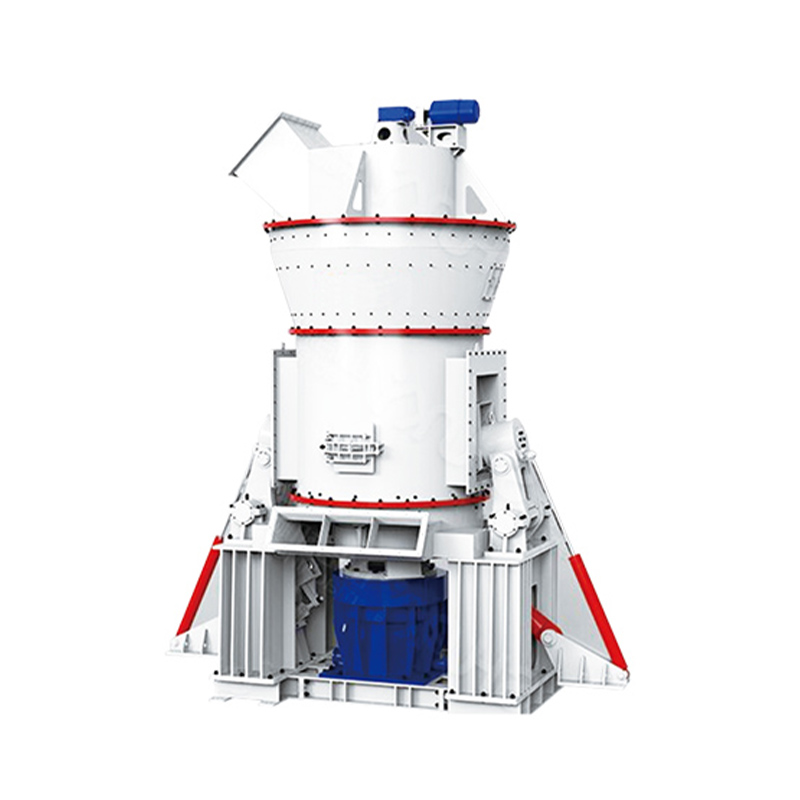
Malzeme sert olduğunda (Mohs 6-7 ve üstü) veya hedef 10 µm'nin altında olduğunda medya değirmenleri devreye girer. Titreşimli değirmenler, yüklü bir öğütme ortamı haznesini yüksek frekansta sallar ve eşit kapasiteye sahip bir bilyalı değirmene göre daha küçük ayak iziyle ince boyutlara ulaşır. Bilyalı değirmen ve sınıflandırıcı üretim hatları, büyük tonajlar için en güçlü iş gücü olmaya devam ediyor: besleme 20 mm'nin altında, ürün d97 10-45 µm civarında ve birkaç tondan saatte 100 tona kadar kapasiteler.
Daha Yumuşak Besleme için Rotorlu, Çekiçli ve Pin Diskli Frezeler
Daha yumuşak veya lifli malzemeler için çekiçli değirmenler, pin diskli değirmenler ve pulverizasyona yönelik rotorlu değirmenler d97 30-150 µm'de yüksek verim sağlar. Kurutma ve parçalama için yapılandırılan rotorlu değirmenler, öğütmeyi nem gidermeyle birleştirir; bu, aksi takdirde yüzey nemi sınıflandırıcıyı körleştirdiğinde yardımcı olur.
Değirmeni Malzemenizle Eşleştirme
Freze seçimi çoğunlukla bir malzeme özelliğinin göz ardı edilmesi nedeniyle başarısız olur. Beş soru çoğu durumu çözer:
- Sertlik (Moh). 3-4'ün altında, hava sınıflandırmalı bir değirmen veya rotorlu değirmen genellikle yeterlidir; 6'nın üzerinde, ortamlı değirmenler veya seramik kaplı devreler için plan yapın.
- Nemi besleyin. %2-3 yüzey neminin üzerinde sınıflandırıcılar körleşmeye başlar, bu nedenle bir kurutma adımı ekleyin veya öğütürken kuruyan bir değirmen seçin.
- Hedef parçacık boyutu. d97 45 µm ve d50 3 µm, farklı sermaye ve enerji maliyetlerine sahip farklı projelerdir.
- Kirlenme toleransı. Pigmentler, gıda katkı maddeleri ve pil malzemeleri genellikle jet değirmenler veya seramik kaplı ortamlar gerektirir.
- Aşındırıcılık. Yüksek derecede aşındırıcı besleme, rotor uçlarını hızlı bir şekilde aşındırır; bu nedenle, önemli olduğu yerlerde tungsten karbür veya seramik tercih edin.
Genel bir kural olarak, değirmeni tedarikçinizin alacağı en iyi numuneyle değil, normal çalışmada beklediğiniz en sert ve en ıslak koşulla eşleştirin.
Kapalı Devre Değirmen ve Sınıflandırıcı Neden Öğütmeyi Daha Güçlü Hale Getiriyor?
Birçok tesis, beslemeyi yavaşlatarak veya değirmeni daha uzun süre çalıştırarak daha ince bir spesifikasyona ulaşmaya çalışır. Bu yaklaşım genellikle spesifik enerjiyi %20-40 oranında artırır ve yine de kararsız bir ürün üretir. Daha iyi cevap, sınıflandırıcı kesme noktasının spesifikasyona göre ayarlandığı ve kaba fraksiyonun değirmene geri dönüştürüldüğü kapalı bir devredir.
Bilyalı değirmen ve sınıflandırıcı üretim hattı bu mantığı açıkça göstermektedir: değirmen kütle boyutunu küçültmeyi gerçekleştirir, sınıflandırıcı nihai parçacık boyutu dağılımının sorumluluğunu üstlenir ve %200-300'lük bir dolaşım yükü, değirmeni aşırı öğütmeden dolu tutar. Sınıflandırıcı bağımsız olarak ayarlanabildiğinden, tesisi yeniden inşa etmek yerine parametreleri değiştirerek d97 45 µm'den d97 20 µm'ye geçebilirsiniz.
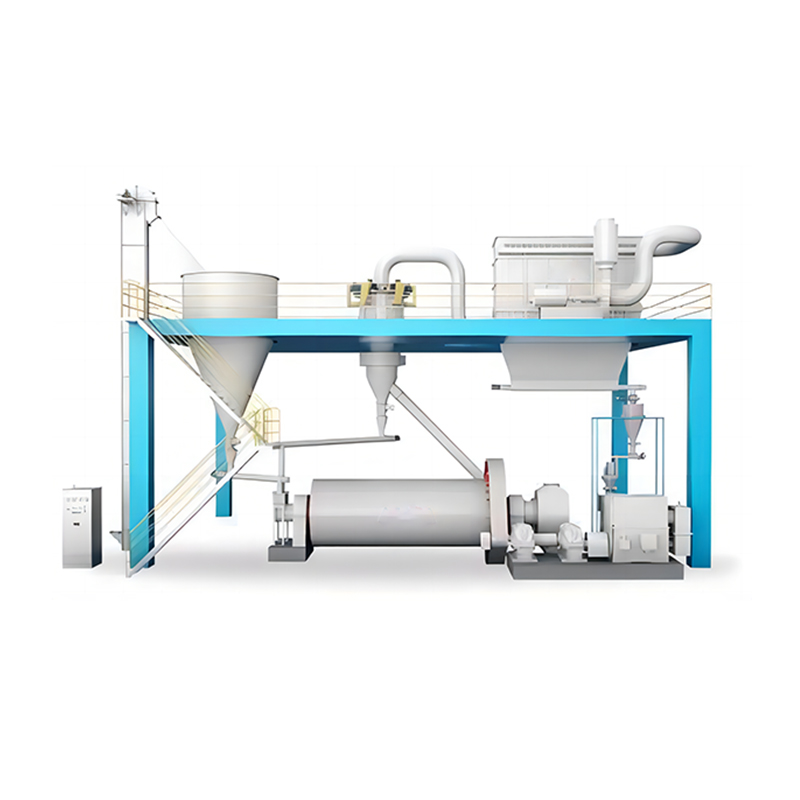 Bilyalı değirmen ve sınıflandırıcı üretim hattı Ürün Parçacık Boyutu: D50, 1 ila 45 μm arasında değişir. Ürünü Görüntüle →
İki sayı bir devrenin iyi eşleşip eşleşmediğini gösterir: çok azının değirmeni aç bıraktığı ve çok fazla döngü enerjisinin olduğu dolaşım yükü ve kaba dönüş akışıyla ayrılan bitmiş boyutlu malzemenin miktarı.
Yatırım Getirinizi Belirleyen Özellikler
Alıntılar nadiren satır satır karşılaştırılabilir. Bitmiş toz tonu başına temel rakamların normalleştirilmesi, kafa karışıklığının çoğunu ortadan kaldırır.
| Şartname | Ne güzel görünüyor | Neden önemli? |
|---|---|---|
| Spesifik enerji | Orta sert minerallerde d97 20-45 µm'de 20-60 kWh/t | Enerji öğütme maliyetinin %40-70'ini oluşturur |
| Sınıflandırıcı kontrolü | Tekrarlanabilir kesme noktasına sahip değişken hız | Aşırı taşlama olmadan teknik özellikleri korur |
| Aşınma parçaları | Yüksek kromlu veya seramikten değiştirilebilir bıçaklar, astarlar ve ortamlar | Ton başına maliyeti ve arıza süresini kontrol eder |
| Yem nem sınırı | Belirtilen bir limit veya entegre bir kurutma adımı | Topaklanmayı ve değirmen tıkanmasını önler |
| Toz emisyonu | Uyumlu torba filtreyle 10 mg/Nm³'ün altında | Uyumluluk ve ürün kurtarma |
Kuru dağılımlı lazer kırınımı gibi tanımlanmış bir test yöntemine ve belirtilen besleme boyutuna ve neme bağlı garantili değerleri isteyin. Bu koşullar olmadan verilen incelik garantisi bir garanti değildir.
Enerji, Aşınan Parçalar ve Bakım: Ton Başına Gerçek Maliyet
Çoğu hassas öğütme kurulumunda, işletme maliyetinin %40-70'ini elektrik, %10-25'ini aşınan parçalar ve geri kalanını da işçilik oluşturur. Bu oran, kaba kesimli sınıflandırıcıya sahip daha ucuz bir değirmenin neden genellikle daha pahalı olduğunu açıklıyor: aşırı öğütme, Ton başına 15-25 kWh bitmiş tozdan.
Aşınma parçasının ömrü aşındırıcılığa göre büyük ölçüde değişir. Orta sert minerallerde, yüksek kromlu rotor uçları ve sınıflandırıcı bıçakların ömrü genellikle 3-12 ay arasındadır; kuvars veya cüruf üzerinde daha kısa aralıklar planlayın ve sahada yedek bir set bulundurun. Makine iyi erişim için tasarlandığında bıçak ve gömleğin değiştirilmesi genellikle bir vardiya alır, bu nedenle aktarma organlarını sökmeden öğütme haznesinin açılıp açılmadığını kontrol edin.
Test, Devreye Alma ve Toz Güvenliği
Sermaye yatırmadan önce, başka bir tesisten alınan referans numunesi üzerinde değil, kendi malzemenizin 20-50 kg'ı üzerinde numune testi yapın. Pratik bir test protokolü şuna benzer:
- Nem içeriği ve kökeni kaydedilmiş temsili bir numune gönderin.
- Ölçülen spesifik enerji ile hedef incelik etrafında en az üç test noktası talep edin.
- Parçacık boyutu dağılımını lazer kırınımıyla doğrulayın ve topaklaşma veya sınıflandırıcı kaplamayı kontrol edin.
- Sıcaklık artışını ve ürün renginde veya kimyasında meydana gelen değişiklikleri kaydedin.
- Garanti koşullarını onaylayın: yem boyutu, yem nemi ve ölçüm yöntemi.
Devreye alma da aynı disiplini takip eder. Değirmeni düzenli olarak besleyin, sınıflandırıcıyı mümkün olan en ince kesim yerine spesifikasyona ayarlayın ve toz toplayıcıyı ilk ton öğütülmeden önce bağlayın. İnce tozlar sıvılar gibi davranır; toplama sisteminin boyutu yetersizse ürün silo yerine yere ve filtre torbalarına düşer. Yanıcı tozlar için, çalıştırmadan önce güvenlik ekibinizle birlikte havalandırma, topraklama ve inert gaz seçeneklerini gözden geçirin.
İnce frezeleme ödüllerinin hazırlanması. Teknik özellikleri sabitleyin, makineyi malzemeyle eşleştirin ve motor boyutu yerine ton başına enerji ve aşınma maliyetini karşılaştırın. Bu, kendi masrafını çıkaran bir değirmen ile bakım bütçenizde görünmeye devam eden bir değirmen arasındaki farktır.
Jiangsu JND, 2002 yılından bu yana ISO 9001, ISO 14001 ve OHSAS 18001 sertifikasına ve Güneydoğu Üniversitesi ve Tongji Üniversitesi gibi üniversitelerle uzun vadeli işbirliğiyle desteklenen bir eyalet teknoloji merkezine sahip öğütme, sınıflandırma ve toz kontrol ekipmanları üretmektedir. Temsili kurulumları sitemizde inceleyebilirsiniz. proje vakaları veya malzeme ayrıntılarınızı mühendislerimize gönderin. iletişim sayfası beden önerisi ve test planı için.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588