

Toz kaplama, elektrik yüklü reçine ve pigment parçacıklarının topraklanmış bir parça üzerine püskürtüldüğü ve daha sonra bu parçacıklar eriyene, akıncaya ve sert, sürekli bir film halinde sertleşinceye kadar pişirildiği bir kuru sonlandırma işlemidir. "Toz boya nedir?" sorusunun kısa cevabı budur. Solvent, sıvı taşıyıcı ve flash-off süresi yoktur. Kaplama katı bir toz halinde gelir ve fırından genellikle tek kat ıslak boyadan birkaç kat daha kalın olan sert bir plastik yüzey olarak çıkar.
Parmağınızı bir bisiklet çerçevesi, bir dosya dolabı veya bir pencerenin alüminyum çerçevesi üzerinde gezdirdiyseniz ve pürüzsüz, hafif mumlu bir yüzey hissettiyseniz, toz boyaya zaten dokunmuşsunuz demektir. Elektrik muhafazalarından tarım makinelerine kadar her şeyi koruyan, dünyada en yaygın kullanılan endüstriyel kaplamalardan biridir.
Basit Bir Şekilde Toz Boya Nedir?
Kimyasal olarak bir kaplama tozu, dört grup bileşenin ince öğütülmüş bir karışımıdır: bir reçine bağlayıcı, pigmentler ve dolgu maddeleri, bir kürleme maddesi ve akış değiştiriciler, gaz giderme maddeleri ve UV stabilizatörleri gibi küçük bir yüzdedeki katkı maddeleri. Karışımdaki hiçbir şey sıvı değildir. Karışım, sıkı bir şekilde kontrol edilen parçacık boyutuna kadar katı, öğütülmüş olarak üretilir ve kutular veya akışkanlaştırılmış hazneler içinde gönderilir.
Uygulama prensip olarak basittir. Metal parça topraklanır, bir elektrostatik tabanca toz parçacıklarını ağızlıktan ayrılırken yükler ve yüklü parçacıklar topraklanmış yüzeye çekilir ve fırın işini yapana kadar orada kalırlar. Bazı küçük parçalar ve ağır tel ürünler için bunun yerine akışkan yatak kullanılır. Kaplanmış parça daha sonra yaklaşık olarak bir fırından geçer. 10 ila 20 dakika boyunca 180 ila 200 santigrat derece parçanın kimyasına ve kütlesine bağlı olarak.
Toz boyayı yaş boyadan ayıran iki özellik vardır. Birincisi, film buharlaşma yerine erime yoluyla oluşur: toz sürekli bir katmana akar ve daha sonra termoset bir ağa çapraz bağlanır. İkincisi, esas olarak salınacak solvent olmadığından tozlar sıfır veya sıfıra yakın VOC malzemeleri olarak formüle edilir ve parçayı kaçıran aşırı püskürtme toplanıp yeniden kullanılabilir.
Kaplama Tozu Aslında Ne İçerir?
Formülasyonlar uygulamaya göre farklılık gösterir, ancak çoğu termoset toz benzer bir tarifi takip eder. Aşağıdaki tablo tipik aralıkları ve her bir bileşenin gerçekleştirdiği işi göstermektedir.
| Bileşen | Tipik paylaşım | İşlev |
|---|---|---|
| Reçine bağlayıcı | Yüzde 50 ila 70 | Filmi oluşturur ve dayanıklılığı, esnekliği ve dış mekan performansını ayarlar |
| Pigmentler ve dolgu maddeleri | Yüzde 20 ila 40 | Renk, opaklık, sertlik ve maliyet kontrolü sağlayın |
| Kürleme maddesi | Yüzde 2 ila 10 | Filmi çapraz bağlamak için pişirme sırasında reçineyle reaksiyona girer |
| Katkı maddeleri | Yüzde 1 ila 5 | Akışı, gaz gidermeyi, parlaklığı, şarj edilebilirliği ve UV stabilitesini kontrol edin |
Toz Boya İşlemi Adım Adım Nasıl Çalışır?
- Ön tedavi. Parça temizlenir, yağdan arındırılır ve demir veya çinko fosfat gibi bir dönüşüm kaplaması uygulanır, ardından durulanır ve kurutulur. Yapışma ve korozyon performansına fırında değil burada karar verilir.
- Başvuru. Toz, bir korona veya tribo tabancasıyla püskürtülür veya parça, akışkanlaştırılmış bir yatağa batırılır. Hedef film kalınlığı genellikle tek katta 60 ila 120 mikrondur.
- Kürleme. Parça bir konveksiyon veya kızılötesi fırına girer ve metal, toz tedarikçisi tarafından belirlenen sertleşme penceresine (180 ila 200 santigrat derecede genellikle 10 ila 20 dakika) ulaşana kadar tutulur.
- Soğutma ve muayene. Soğuduktan sonra operatörler film kalınlığını, parlaklığını, rengini ve yapışmasını kontrol eder ve ince alanları rötuşlar.
Toz Boya Çeşitleri
Termoset tozlar
Bunlar sektörün beygirleri. Reçine kürleme sırasında çapraz bağlanır ve yeniden eritilemez, bu da sert, kimyasallara dayanıklı bir film sağlar. Ortak kimyalar şunlardır:
- Epoksi: mükemmel kimyasal ve korozyon direncine sahiptir, ancak dış mekanlarda tebeşirlenir, bu nedenle iç mekan parçaları ve boru kaplamaları için kullanılır.
- Polyester: İyi UV ve parlaklık korumasıyla dış mekanlarda standart seçim.
- Hibrit epoksi-polyester: İç mekan dekoratif parçaları için uygun maliyetli bir orta yol.
- Poliüretan ve akrilik: görünüm, sertlik veya belirli kimyasal direncin önemli olduğu durumlarda belirtilir.
Termoplastik tozlar
Naylon, PVC, polietilen ve polipropilen tozlar erir ve akar ancak çapraz bağlanmaz, bu nedenle genellikle 250 ila 500 mikron olmak üzere çok daha kalın filmler oluştururlar. Borular, vanalar ve dekoratif kaplama yerine darbe dayanımı gerektiren parçalar üzerindeki fonksiyonel kaplamalar için seçilirler.
Toz Boya ve Sıvı Boya
Aşağıdaki karşılaştırma endüstriyel hatlarda gördüklerimizi yansıtıyor. Toz her zaman cevap değildir, ancak fırın sıcaklığını alabilen metal parçalarda genellikle birim maliyet başına dayanıklılık açısından kazanır.
| Faktör | Toz kaplama | Sıvı boya |
|---|---|---|
| Uçucu organik bileşikler | Aslında sıfır | Litre başına 250 ila 450 gram |
| Aktarım verimliliği | Geri kazanımla yüzde 90 ila 98 | Yüzde 30 ila 60 |
| Tek kat kalınlığı | 60 ila 120 mikron | 20 ila 40 mikron |
| Aşırı püskürtme | Toplandı ve yeniden kullanıldı | Tehlikeli atık |
| Tedavi süresi | 10 ila 20 dakika | Dakikalardan saatlere |
Takaslar gerçektir. Toz, çoğu plastik ve ahşap gibi ısıya duyarlı yüzeylerde kullanılamaz, renk değişiklikleri üretim süresine mal olur ve çok ince, tekdüze filmlerin elde edilmesi, püskürtme sıvısıyla elde edilene göre daha zordur.
Günümüzde Toz Boyanın Kullanıldığı Yerler
Sektör analistleri, küresel toz boya pazarının yılda yaklaşık yüzde 4 ila 6 oranında büyüyerek 12 ila 15 milyar ABD doları aralığında olduğunu tahmin ediyor. Talep öngörülebilir bir dizi sektörden geliyor:
- Otomotiv ve elektrikli araçlar: tekerlekler, süspansiyon parçaları, akü tepsileri ve gövde altı bileşenleri.
- Mimari alüminyum: genellikle AAMA 2604 veya 2605 performans seviyelerine göre belirlenen pencere çerçeveleri, giydirme cepheler ve kaplama.
- Ev aletleri ve mobilyalar: çamaşır makinesi gövdeleri, buzdolapları, ofis masaları ve raflar.
- Tarım ve inşaat ekipmanları: aşınmaya ve hava koşullarına maruz kalan şasiler, çerçeveler ve aletler.
- Elektrik ve telekom: muhafazalar, dolaplar ve bara yalıtımı.
- İş mağazaları ve spor malzemeleri: bisiklet çerçeveleri, spor salonu makineleri ve metal oyuncaklar.
Son İşlemin Arkası: Kaplama Tozu Nasıl Öğütülür ve Sınıflandırılır
Silah kutusundaki barut barut olarak başlamadı. Reçine, pigment, dolgu maddesi ve katkı maddeleri kuru olarak harmanlanır, daha sonra çift vidalı bir ekstrüdere beslenir ve burada eritilip 90 ila 110 santigrat derece arasında dağıtılır. Sıcak malzeme ince pullar halinde preslenir, kırılgan bir tabaka halinde soğutulur ve talaşlara bölünür. Bu noktadan sonraki her şey boyut küçültme sorunudur ve nihai kaplamanın kalitesine büyük ölçüde burada karar verilir.
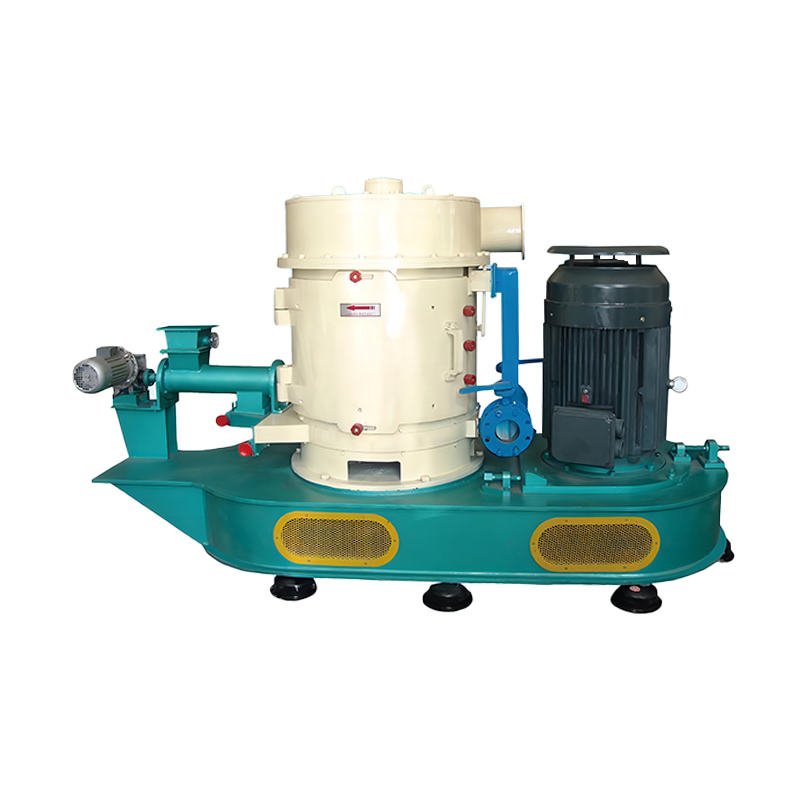
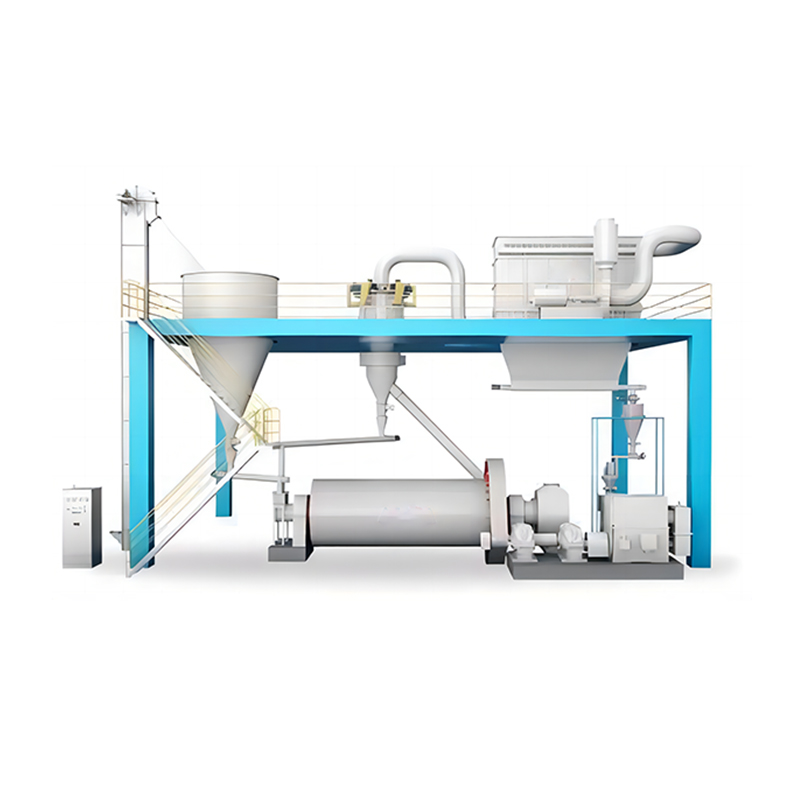
İnce öğütme işlemin kalbidir. Çekiçli değirmenler kaba aşamayı yönetirken hava sınıflandırmalı değirmenler ve jet değirmenler nihai parçacık boyutu dağılımını üretir. Reçine 50 ila 60 santigrat derecede yumuşadığından, değirmenin ısıyı yarattığı kadar hızlı bir şekilde uzaklaştırması gerekir; bu nedenle hava akışı ve soğutma tasarımı, rotor hızı kadar önemlidir.
 Hava Sınıflandırma Değirmeni Ürün Parçacık Boyutu: D50 1,5 ila 45 μm arasında ayarlanabilir. Ürünü Görüntüle →
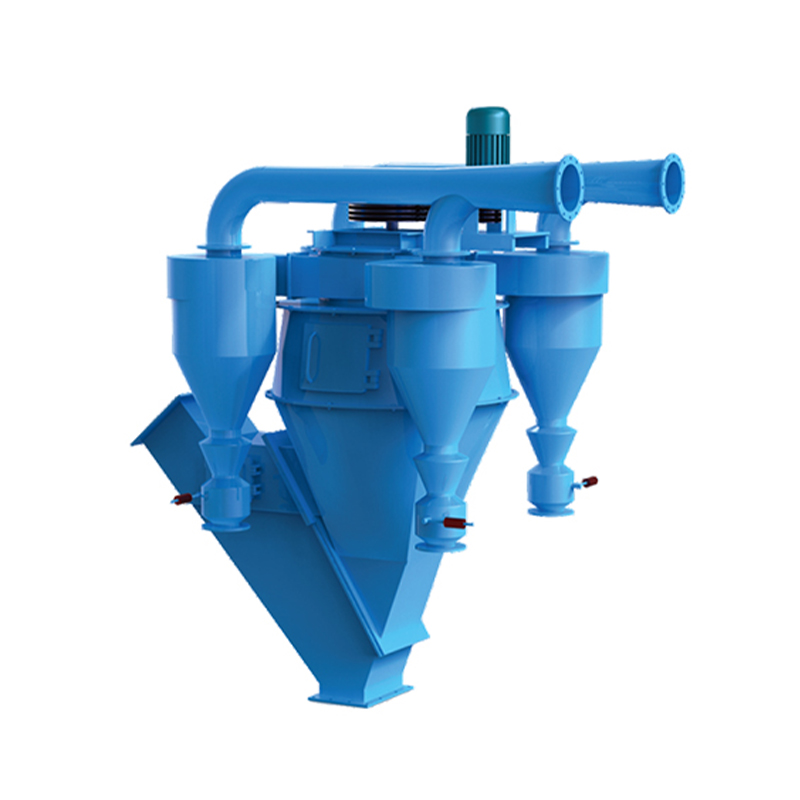
Sınıflandırma işin diğer yarısıdır. Bir toz kaplama tipik olarak 30 ila 45 mikronluk bir ortalama parçacık boyutuna sahiptir; 10 mikronun altındaki ince taneler minimumda tutulur ve 100 mikronun üzerindeki kaba kuyruk neredeyse ortadan kaldırılır. İnce parçacıklar zayıf akışkanlaşmaya ve tozlu uygulamaya neden olurken, kaba parçacıklar portakal kabuğu ve düzgün olmayan filmler üretir. Sıkı bir kesme noktasının tutulması, yüksek aktarım verimliliğiyle düzgün şekilde püskürtülen bir tozu, ıskartaya ve yeniden işleme neden olan bir tozdan ayıran şeydir. Bu kesme noktasının pratikte nasıl tutulduğunu görmek istiyorsanız, şu notumuza göz atabilirsiniz: dinamik toz sınıflandırıcı nasıl çalışır mekanizmanın içinden geçiyor.
 Hava sınıflandırıcı Ürün Parçacık Boyutu: D50, 1 ila 45 μm arasında değişir. Sınıflandırma Verimliliği: %60 ila %90. Üretim Kapasitesi: 1 ila 60 ton/saat. Ürünü Görüntüle →
Bazı formülasyonların bir adıma daha ihtiyacı vardır. Metalik pigmentler, mumlar ve yük kontrol katkı maddeleri baz parçacıklarına bağlandığından taşıma veya püskürtme sırasında ayrılamazlar ve modifikasyon makineleri bu görev için özel olarak mevcuttur.
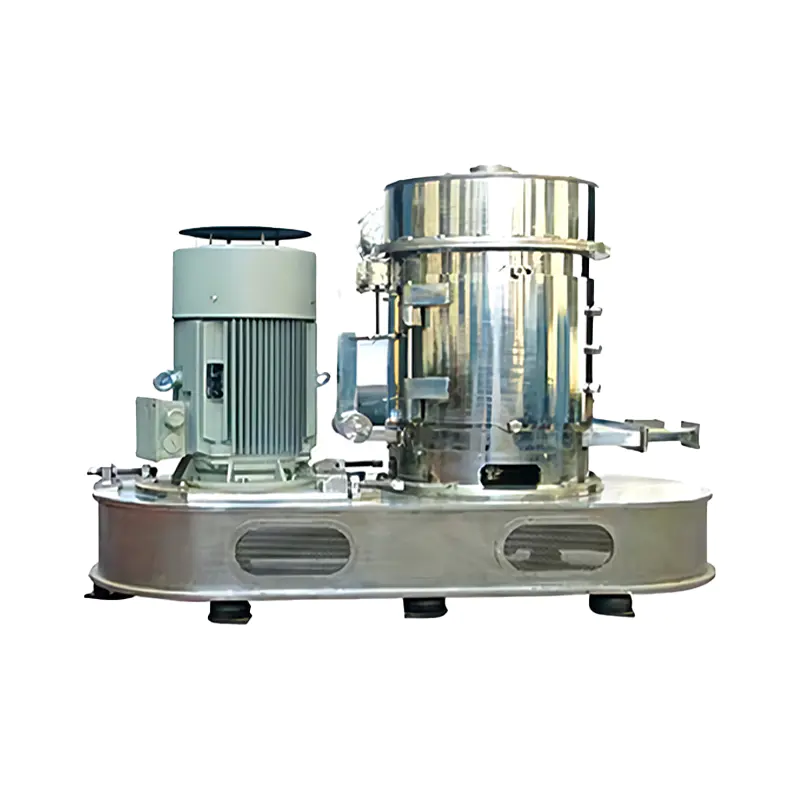
 Toz kaplama and modification machine Değiştiriciler ve malzemeler, karışım oranına göre hassas bir şekilde ölçülür ve eşit şekilde eklenir, böylece karışım oranının anlık doğruluğu sağlanır. Bu, merhaba... Ürünü Görüntüle →
Burası her gün üzerinde çalıştığımız zemin. Jiangsu JND, 2002 yılından bu yana taşlama, sınıflandırma, kurutma, toz toplama ve baca gazı arıtma ekipmanları üretiyor; bu ekipman, bir eyalet teknoloji merkezi, Güneydoğu Üniversitesi ve Tongji Üniversitesi gibi üniversitelerle uzun süreli işbirliği ve ISO 9001, ISO 14001 ve OHSAS 18001 sertifikasyonu tarafından destekleniyor. Değirmenlerimiz ve sınıflandırıcılarımız toz üreticilerinin yanı sıra çimento, kimya, enerji ve çelik endüstrilerine de hizmet vermektedir ve hepsinde aynı mühendislik soruları ortaya çıkmaktadır: ne kadar ince, ne kadar tek biçimli ve ne kadar tutarlı.
Yaygın Toz Boya Sorunları ve Nedenleri
Çoğu kusur üç değişkene dayanmaktadır: ön işlem, film kalınlığı ve ısı geçmişi. Aşağıdaki tabloda en sık duyduğumuz arızalar listelenmektedir.
| Kusur | Muhtemel sebep | Pratik düzeltme |
|---|---|---|
| Portakal kabuğu | Film çok kalın, kaba toz, çok hızlı kürleşiyor | Çıkışı azaltın, parçacık boyutu dağılımını sıkılaştırın, rampayı yavaşlatın |
| Kötü yapışma | Yağ, kireç veya zayıf dönüşüm kaplaması | Yağdan arındırma ve fosfat aşamalarını gözden geçirin, durulama suyunun kalitesini doğrulayın |
| İğne delikleri | Alt tabakadan kaçan sıkışmış hava veya nem | Parçayı önceden ısıtın, gaz giderme katkı maddesi kullanın, film kalınlığını azaltın |
| Renk değişimi | Aşırı pişirme veya eşit olmayan fırın yükü | Yalnızca fırın hava sıcaklığını değil, metal sıcaklığını da kontrol edin |
| Köşelerde ince kaplama | Faraday kafesi etkisi | Voltajı düşürün, tabanca mesafesini artırın, tribo şarjını düşünün |
Sürecin Toz Tarafını Doğru Anlamak
Toz boya, arkasında zorlu bir tedarik zinciri bulunan basit bir fikirdir. Kimya, filmin nasıl performans göstereceğini belirler, ancak parçacık boyutu dağılımı, filmin nasıl püskürtüleceğini, ne kadar aşırı püskürtmeyi geri kazanacağınızı ve hattınızın ne sıklıkta ıskarta ürün üreteceğini belirler. Dağıtımın ince ucundaki birkaç mikronluk sapma, düz bir çizgiyi yeniden işleme hattına dönüştürebilir.
Kaplama tozu üretiyorsanız veya içindeki mineral dolguları işliyorsanız, sabit kesme noktasına sahip öğütme ve sınıflandırma ekipmanı seçmek, vereceğiniz en yüksek faydayı sağlayacak karardır. Ekibimiz yirmi yılı aşkın bir süredir değirmenleri ve sınıflandırıcıları boyutlandırıyor ve bir konfigürasyon önermeden önce malzemenizi, hedef dağıtımınızı ve kapasitenizi incelemekten memnuniyet duyuyoruz. Mühendislerimizle iletişime geçin ve sizinle birlikte rakamlar üzerinde çalışacağız.
 Email:ycjnd@163.com
 Telephone:+86-13770001111
 Phone:+86-515-88582588